Podélný svařovací automat AVP VSV-S
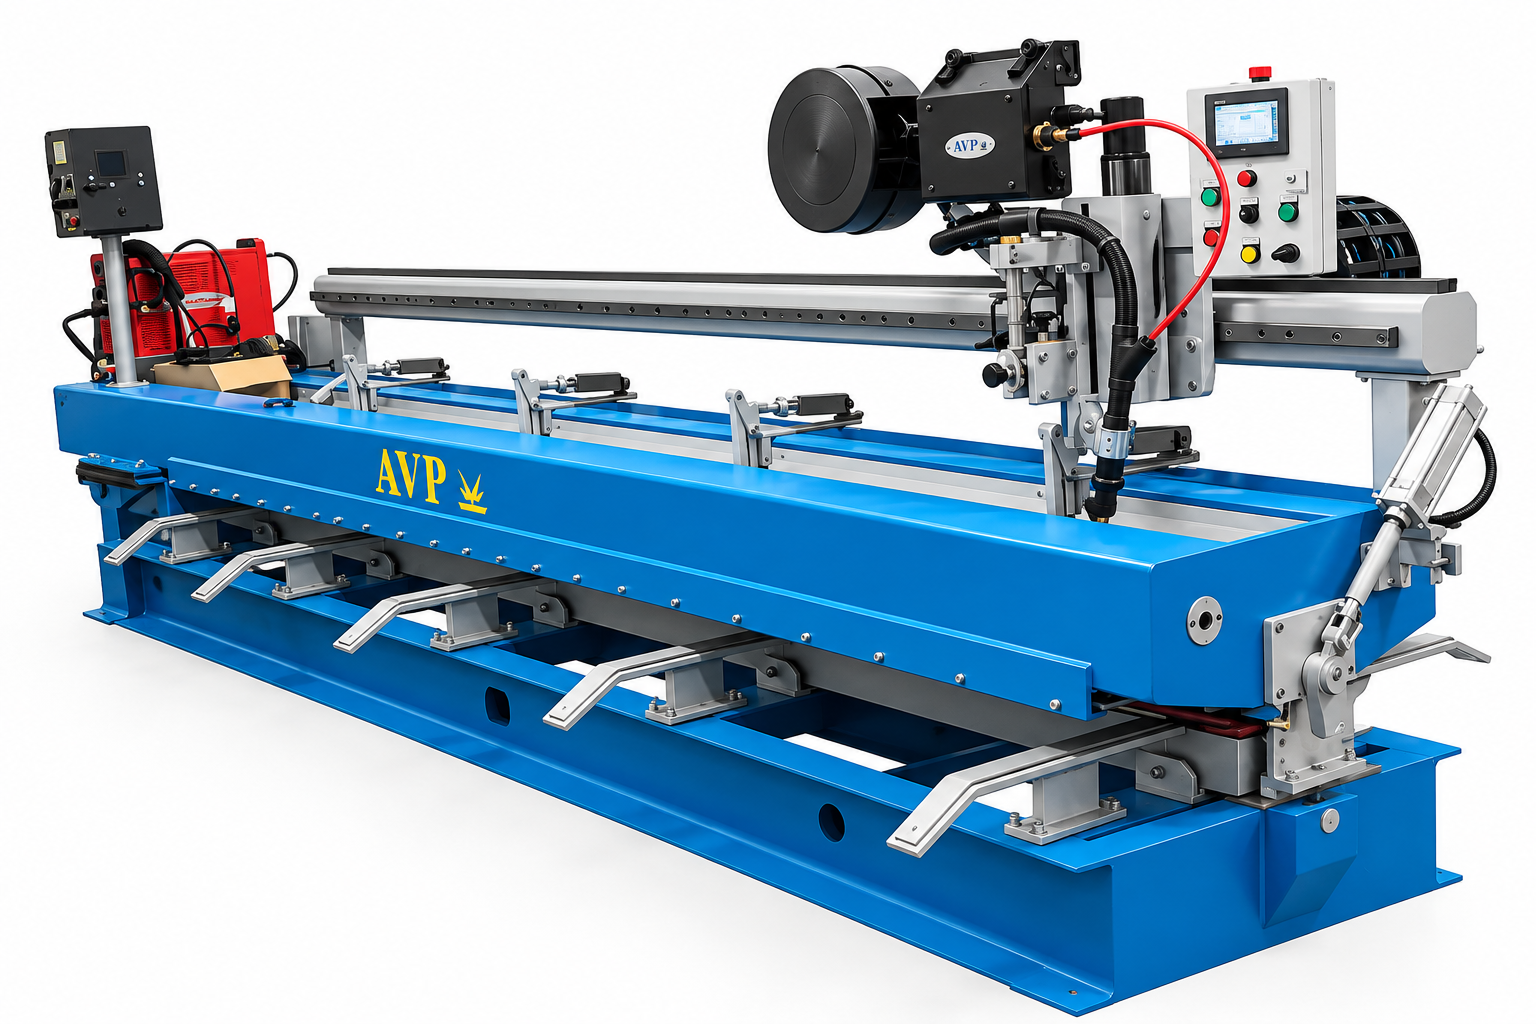
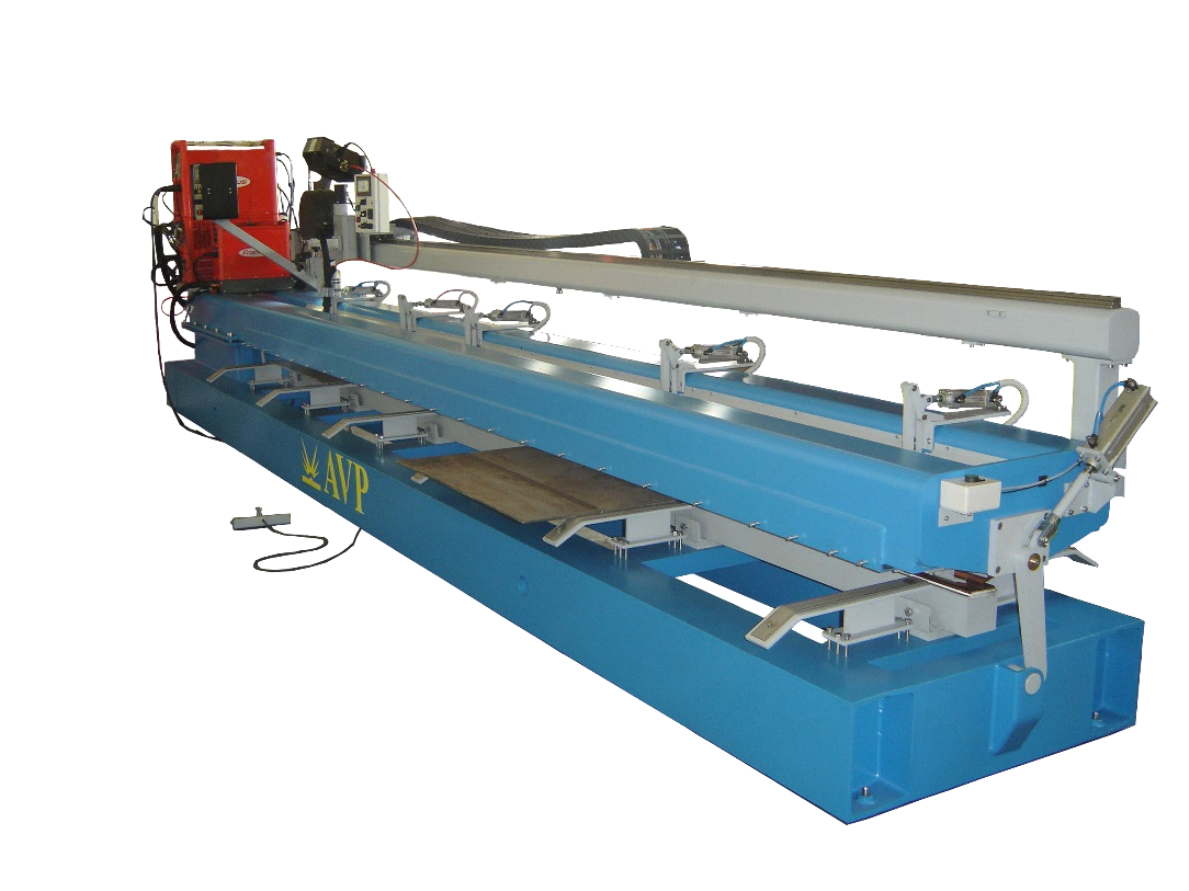
Značka: AVP
VSV-S je určen pro rozměrnější svařence s minimálním průměrem přibližně 1 350 mm. Parametry stroje se přizpůsobují použitému svařovacímu procesu a konkrétní aplikaci. Aktuální produktová stránka AVP uvádí rozsah tloušťky materiálu 1–15 mm, rychlost svařování 10–300 cm/min a napájení 230 V.
Použití
AVP VSV-S je vhodný zejména pro:
- vnitřní podélné svařování trubek a válcových plášťů,
- podélné svařování ocelových plechů,
- výrobu velkých trubek, nádrží a zásobníků,
- výrobu tlakových a technologických zařízení,
- svařování dlouhých spojů až do délky přibližně 12 m,
- mechanizované a automatizované svařování,
- TIG, MIG/MAG, SAW, plazmové a laserové svařování podle konfigurace zařízení.
Vnitřní podélné svařování
Zásadním rozdílem oproti standardnímu provedení AVP VSV je orientace svařovacího procesu. Zatímco standardní VSV je určeno především pro podélné svařování z vnější strany, VSV-S je konstruováno zejména pro svařování zevnitř trubek a válcových dílů.
Nízkoprofilová konstrukce umožňuje svařovací hlavě pracovat uvnitř rozměrných trubek, přičemž specializovaný portál poskytuje potřebnou tuhost pro dlouhé svařovací dráhy.
Pracovní délka až 12 050 mm
Jednou z hlavních předností VSV-S je možnost svařování velmi dlouhých dílů. Aktuálně AVP uvádí maximální délku svaru: až 12 050 mm.
Katalogové provedení zahrnuje pracovní délky od přibližně 3 050 do 12 050 mm, přičemž konkrétní rozměry zařízení jsou přizpůsobovány požadované aplikaci.
| Parametr | AVP VSV-S |
|---|---|
| Minimální průměr obrobku | 1 350 mm |
| Délka svaru | až 12 050 mm |
| Tloušťka materiálu | 1–15 mm |
| Rychlost svařování | 10–300 cm/min |
| Napájení | 230 V |
Robustní portálová konstrukce
VSV-S využívá speciální portálovou konstrukci pro náročný provoz. Podpěry s ložisky usnadňují zasouvání plechů nebo trubek do stroje a pomáhají obsluze s jejich vystředěním. Součástí konstrukce může být také robustní centrovací zařízení pro přesné ustavení svařence před zahájením svařovacího cyklu.
Toto řešení je důležité zejména u dlouhých trubek, kde by i malá odchylka na vstupu mohla výrazně ovlivnit polohu podélné svarové spáry na druhém konci obrobku.
Vyměnitelné podkladové lišty
VSV-S používá vyměnitelné podkladové lišty, které lze přizpůsobit svařovanému materiálu. AVP uvádí provedení pro svařování hliníku a také variantu s měděnou lištou pro svařování oceli. K dispozici může být také provedení se dvěma lištami na jednom podkladovém nosníku. Přechod mezi nimi se provádí otočením nosníku o 180°, což zjednodušuje změnu konfigurace pracoviště.
NC řízení s dotykovým displejem
Pracovní a svařovací parametry lze nastavovat a ukládat prostřednictvím NC řídicího systému s dotykovým displejem. Opakované výrobní úlohy je tak možné uložit jako program a při další výrobě znovu použít.
To je výhodné zejména v sériové výrobě, kde se opakují stejné rozměry výrobku, svařovací rychlosti a další nastavení procesu.
Svařovací procesy
VSV-S lze nakonfigurovat pro různé svařovací technologie. Řada podélných automatů AVP podporuje:
| Kód AVP | Svařovací proces |
|---|---|
| 0 | TIG / GTAW |
| 1 | MIG/MAG / GMAW |
| 2 | SAW – svařování pod tavidlem |
| 3 | plazmové svařování |
| 9 | laserové svařování |
Konkrétní pracovní rozsah a parametry stroje se mění podle zvoleného svařovacího procesu.
Kamerový dohled při vnitřním svařování
Při svařování uvnitř dlouhých trubek má obsluha omezený přímý výhled na svařovací hlavu. AVP proto pro VSV-S doporučuje použití svařovací kamery a samostatného ovládacího panelu umístěného mimo stroj.
Kamerový systém umožňuje sledovat svařovací proces v reálném čase a usnadňuje kontrolu polohy hořáku i průběhu svarové lázně.
Možnosti rozšíření
V rámci řady podélných svařovacích automatů AVP lze zařízení podle konkrétní aplikace rozšířit například o AVC – automatické řízení délky oblouku, vícestupňové upínání, dvouosé motorické suporty svařovacího hořáku, automatické sledování svarové spáry, detekci začátku a konce dílu, svařovací kamery, liniový laser, vodou chlazenou měděnou podkladovou lištu, podavač svařovacího drátu nebo dotykový displej 10,1″.
Konkrétní sestava VSV-S se navrhuje podle rozměru svařence, svařovací technologie a požadovaného stupně automatizace.
Příklady provedení
V katalogu AVP jsou uvedena například provedení VSV-S 311 a VSV-S 611. Označení zařízení vychází ze systému AVP, který zohledňuje pracovní délku, svařovací proces a počet svařovacích hořáků.
Přesné rozměry, vybavení a konfigurace se mohou lišit podle konkrétního projektu.
Hlavní výhody
AVP VSV-S je určeno především pro aplikace, kde je potřeba realizovat dlouhý podélný svar z vnitřní strany trubky nebo válcového pláště. Nízkoprofilová konstrukce, pracovní délka až 12,05 m, ložiskové podpěry a robustní centrování umožňují zpracovávat rozměrné svařence a přesně je ustavit vůči svařovací hlavě.
NC řízení s ukládáním parametrů, vyměnitelné podkladové lišty a možnost doplnění o kamerové sledování, AVC nebo automatické sledování svarové spáry umožňují VSV-S nakonfigurovat jako komplexní pracoviště pro automatizované podélné svařování velkých trubek a plechových konstrukcí.
| Typ zařízení | automat pro vnitřní podélné svařování |
|---|---|
| Konstrukce | nízkoprofilová portálová |
| Hlavní použití | vnitřní svařování trubek a svařování plechů |
| Tloušťka materiálu | 1–15 mm dle procesu a konfigurace |
| Minimální průměr obrobku | 1 350 mm |
| Maximální délka svaru | 12 050 mm |
| Rychlost svařování | 10–300 cm/min |
| Napájení | 230 V |
| Podpěry obrobku | ložiskové |
| Centrovací zařízení | ano |
| Vyměnitelná podkladová lišta | ano |
| Měděná lišta pro ocel | ano |
| NC řízení | ano |
| Dotykový displej | ano |
| Ukládání programů | ano |
| Svařovací procesy | TIG, MIG/MAG, SAW, plazma, laser dle konfigurace |
| Svařovací kamera | doporučená pro vnitřní svařování |