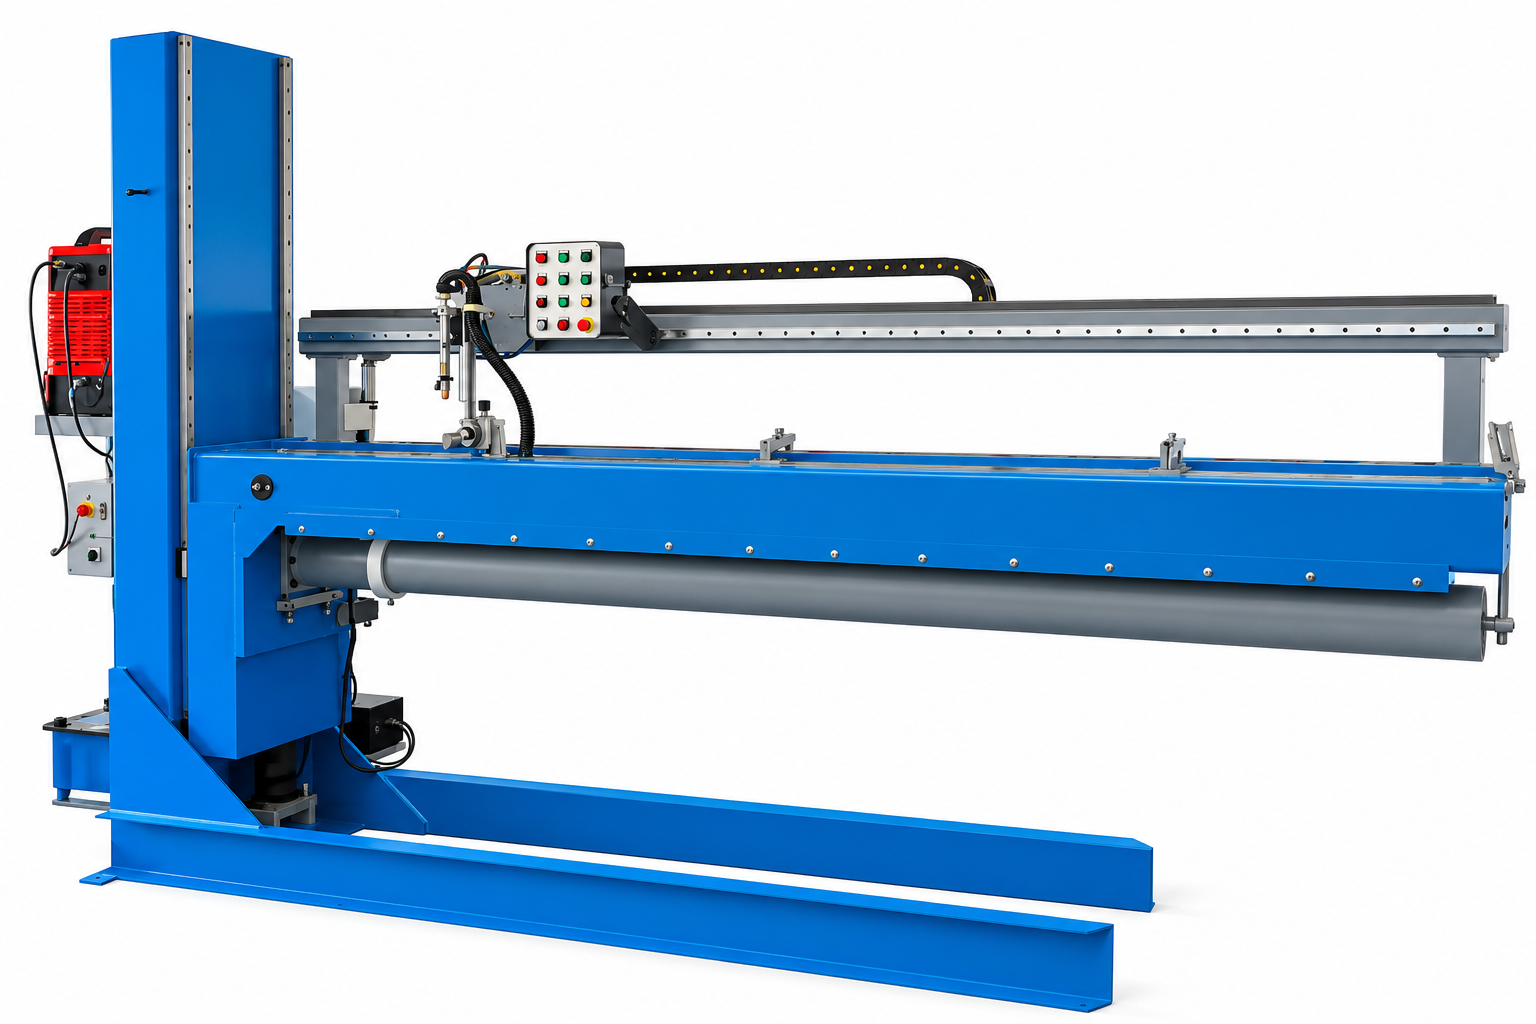
Hydraulický podélný svařovací automat AVP VSV-HYD
Značka: AVP
VSV-HYD vychází z konstrukce standardní řady VSV a zachovává její princip přesného upnutí, centrování a automatického vedení svařovacího hořáku podél podélného spoje. Zařízení lze nakonfigurovat pro TIG, MIG/MAG, plazmové a laserové svařování, přičemž konkrétní pracovní rozsah závisí na použité technologii a délce stroje.
Použití
AVP VSV-HYD je vhodný zejména pro:
- automatické podélné svařování trubek a válcových plášťů,
- podélné svařování plechů,
- výrobu nádrží, zásobníků a technologických zařízení,
- svařování válcových dílů různých průměrů,
- vnější svařování trubek od malých průměrů,
- vnitřní svařování velkých trubek podle konfigurace,
- TIG, MIG/MAG, plazmové a laserové svařování,
- sériovou výrobu s požadavkem na přesné a opakovatelné vedení podélného svaru.
Automaty řady VSV umožňují svařovat plechy a trubky bez předchozího stehování zejména u tenčích materiálů; při větších tloušťkách se konkrétní příprava spoje odvíjí od svařovacího procesu a konfigurace zařízení.
Hydraulické výškové nastavení
Hlavním rozdílem mezi VSV-HYD a standardním VSV je integrovaný hydraulický zdvih. Ten umožňuje měnit výšku pracovního systému podle velikosti svařovaného dílu.
Výrobce tento prvek používá především ke zlepšení ergonomie při práci s trubkami různých průměrů. Obsluha tak nemusí přizpůsobovat svou pracovní polohu výšce konkrétního svařence – pracovní část stroje lze hydraulicky nastavit do vhodnější polohy.
Vnější i vnitřní podélné svařování
VSV-HYD je primárně určen pro vnější podélné svařování. Aktuální produktová stránka AVP zároveň uvádí možnost konfigurace pro svařování z vnitřní strany trubky. Pro vnější svařování začíná minimální průměr standardních konfigurací na: Ø 80 mm U vnitřního svařování AVP uvádí minimální průměr trubky přibližně: Ø 1 300 mm.
Pracovní délky
V technickém katalogu jsou standardně uvedeny tři základní pracovní délky:
| Provedení | Délka svaru |
|---|---|
| VSV-HYD 1XX | 1 050 mm |
| VSV-HYD 2XX | 2 050 mm |
| VSV-HYD 3XX | 3 050 mm |
Produktová stránka AVP navíc uvádí možnost objednat také pracovní délky 4 050 a 5 050 mm, takže konkrétní provedení lze přizpůsobit požadované aplikaci.
Rozsah průměrů
Rozsah svařovaných průměrů závisí zejména na pracovní délce stroje.
| Délka svaru | Minimální průměr | Maximální průměr |
|---|---|---|
| 1 050 mm | Ø 80 mm | Ø 800 mm |
| 2 050 mm | Ø 130 mm | Ø 800–1 300 mm |
| 3 050 mm | Ø 180 mm | Ø 1 500 mm |
AVP zároveň uvádí, že pracovní rozsah lze podle projektu upravit. U delšího svaru obecně roste také požadovaný minimální průměr trubky.
Rychlost svařování
Standardní rozsah rychlosti svařovací hlavy činí: 10–200 cm/min
tedy přibližně: 0,1–2,0 m/min.
Rychlost se nastavuje podle použité technologie, tloušťky materiálu, geometrie spoje a požadovaných svařovacích parametrů.
TIG svařování
Pro TIG nabízí VSV-HYD několik provedení podle pracovní délky:
| Model | Délka svaru | Tloušťka materiálu |
|---|---|---|
| VSV-HYD 101 | 1 050 mm | 0,5–3 mm |
| VSV-HYD 201 | 2 050 mm | 0,6–3 mm |
| VSV-HYD 301 | 3 050 mm | 0,8–3 mm |
TIG je vhodný zejména pro aplikace vyžadující přesnou kontrolu svařovacího procesu a kvalitní svar například u nerezových nebo tenkostěnných konstrukcí.
MIG/MAG svařování
Pro MIG/MAG výrobce uvádí:
| Model | Délka svaru | Tloušťka materiálu |
|---|---|---|
| VSV-HYD 111 | 1 050 mm | 0,8–5 mm |
| VSV-HYD 211 | 2 050 mm | 1–6 mm |
| VSV-HYD 311 | 3 050 mm | 1–6 mm |
MIG/MAG provedení je vhodné zejména pro produktivnější svařování ocelových a nerezových konstrukcí.
Plazmové svařování
Pro plazmové svařování uvádí katalog tato provedení:
| Model | Délka svaru | Tloušťka materiálu |
|---|---|---|
| VSV-HYD 131 | 1 050 mm | 3–10 mm |
| VSV-HYD 231 | 2 050 mm | 3–10 mm |
| VSV-HYD 331 | 3 050 mm | 3–10 mm |
Laserové svařování
K dispozici jsou také konfigurace pro laserové svařování:
| Model | Délka svaru | Tloušťka materiálu |
|---|---|---|
| VSV-HYD 191 | 1 050 mm | 0,5–2 mm |
| VSV-HYD 291 | 2 050 mm | dle konfigurace |
| VSV-HYD 391 | 3 050 mm | dle konfigurace |
Katalog uvádí rozsah 0,5–2 mm u základního laserového provedení; konkrétní parametry delších konfigurací se řeší podle aplikace.
Aktuální produktová stránka zároveň uvádí pro celou řadu obecný pracovní rozsah až 1–15 mm podle použitého svařovacího procesu. Tento údaj je širším konfiguračním limitem, zatímco výše uvedené tabulky představují konkrétní katalogové varianty.
Upínací a centrovací systém
Automaty VSV používají speciální systém pro rychlé a přesné ustavení svařovaného dílu. Konstrukce řady zahrnuje pneumatické upínání a centrovací zařízení, které pomáhá přesně nastavit hrany podélného spoje před zahájením svařování.
Součástí systému může být také vodou chlazená měděná podkladová lišta s přívodem ochranného plynu ke kořeni svaru. Ta vytváří podporu kořenové strany spoje a pomáhá stabilizovat svařovací proces.
Přesné polohování svařovacího hořáku
Svařovací hořák lze u zařízení řady VSV nastavovat ve třech osách a jeho polohu lze podle konfigurace korigovat také během svařování.
Díky tomu lze přesně nastavit:
- výšku hořáku,
- boční polohu vůči svarové spáře,
- pracovní úhel,
- vzdálenost hořáku od svařovaného materiálu.
Na zařízení lze instalovat různé typy svařovacích hořáků podle použité technologie.
NC řízení a automatizace
Řadu VSV lze vybavit NC řízením s dotykovým displejem, které umožňuje nastavovat svařovací parametry a ukládat jednotlivé programy.
Mezi dostupné možnosti rozšíření patří zejména AVC – Arc Voltage Control, vícestupňové upínání, dvouosé motorické suporty hořáku, automatické sledování svarové spáry, automatická detekce začátku a konce svaru, svařovací kamery, liniový laser, podavač drátu, vodou chlazená měděná podkladová lišta, větší 10,1″ dotykový displej nebo samostatný ovládací panel.
Doplňkové vybavení VSV-HYD
Produktová stránka VSV-HYD uvádí také další specifické možnosti:
| Vybavení | Funkce |
|---|---|
| Numerické řízení | nastavení polohy a rychlosti svařování |
| Podavač přídavného drátu | automatické přidávání svařovacího drátu |
| Clean welding jednotka pro nerez | doplňkové vybavení pro nerezové aplikace |
| Plynová komora | ochrana svarové oblasti dle konfigurace |
Označení jednotlivých variant
AVP používá jednotný systém označování podélných svařovacích automatů. Kód například VSV-HYD 311 vyjadřuje základní konfiguraci zařízení.
| Část označení | Význam |
|---|---|
| VSV-HYD | hydraulické provedení podélného svařovacího automatu |
| 3 | pracovní délka přibližně 3 m |
| 1 | svařovací proces MIG/MAG |
| 1 | jeden svařovací hořák |
Kódy procesů používané AVP jsou 0 – TIG, 1 – MIG/MAG, 2 – SAW, 3 – plazma a 9 – laser.
Přehled standardních variant
| Proces | 1 050 mm | 2 050 mm | 3 050 mm |
|---|---|---|---|
| TIG | VSV-HYD 101 | VSV-HYD 201 | VSV-HYD 301 |
| MIG/MAG | VSV-HYD 111 | VSV-HYD 211 | VSV-HYD 311 |
| Plazma | VSV-HYD 131 | VSV-HYD 231 | VSV-HYD 331 |
| Laser | VSV-HYD 191 | VSV-HYD 291 | VSV-HYD 391 |
Hlavní výhody
Největší předností AVP VSV-HYD je hydraulické výškové nastavení, které umožňuje pohodlněji pracovat s trubkami a svařenci různých rozměrů. Kombinace přesného upnutí, centrovacího systému a automatického pohybu svařovací hlavy vytváří vhodné podmínky pro opakovatelné podélné svařování.
Široký výběr svařovacích procesů, pracovní délky až 5 050 mm podle objednávky a možnost doplnění o NC řízení, automatické sledování svaru, AVC, kamerový dohled nebo podávání drátu umožňují zařízení nakonfigurovat od jednoduššího svařovacího automatu až po komplexní automatizované pracoviště.
| Typ zařízení | hydraulický automat pro podélné svařování |
|---|---|
| Hlavní použití | vnější podélné svařování |
| Vnitřní svařování | možné dle konfigurace |
| Hydraulické výškové nastavení | ano |
| Standardní délky svaru | 1 050 / 2 050 / 3 050 mm |
| Další dostupné délky | 4 050 / 5 050 mm dle objednávky |
| Rychlost svařování | 10–200 cm/min |
| Minimální vnější průměr | Ø 80 mm dle délky stroje |
| Maximální standardní průměr | až Ø 1 500 mm dle provedení |
| Min. průměr pro vnitřní svařování | cca Ø 1 300 mm |
| Obecný rozsah tloušťky materiálu | až 1–15 mm podle procesu a konfigurace |
| Napájení | 230 V / 50 Hz |
| Svařovací procesy | TIG, MIG/MAG, plazma, laser; další dle projektu |
| NC řízení | volitelně |
| Podavač drátu | volitelně |
| Sledování svarové spáry | volitelně |
| AVC | volitelně v rámci řady VSV |
| Svařovací kamera | volitelně |