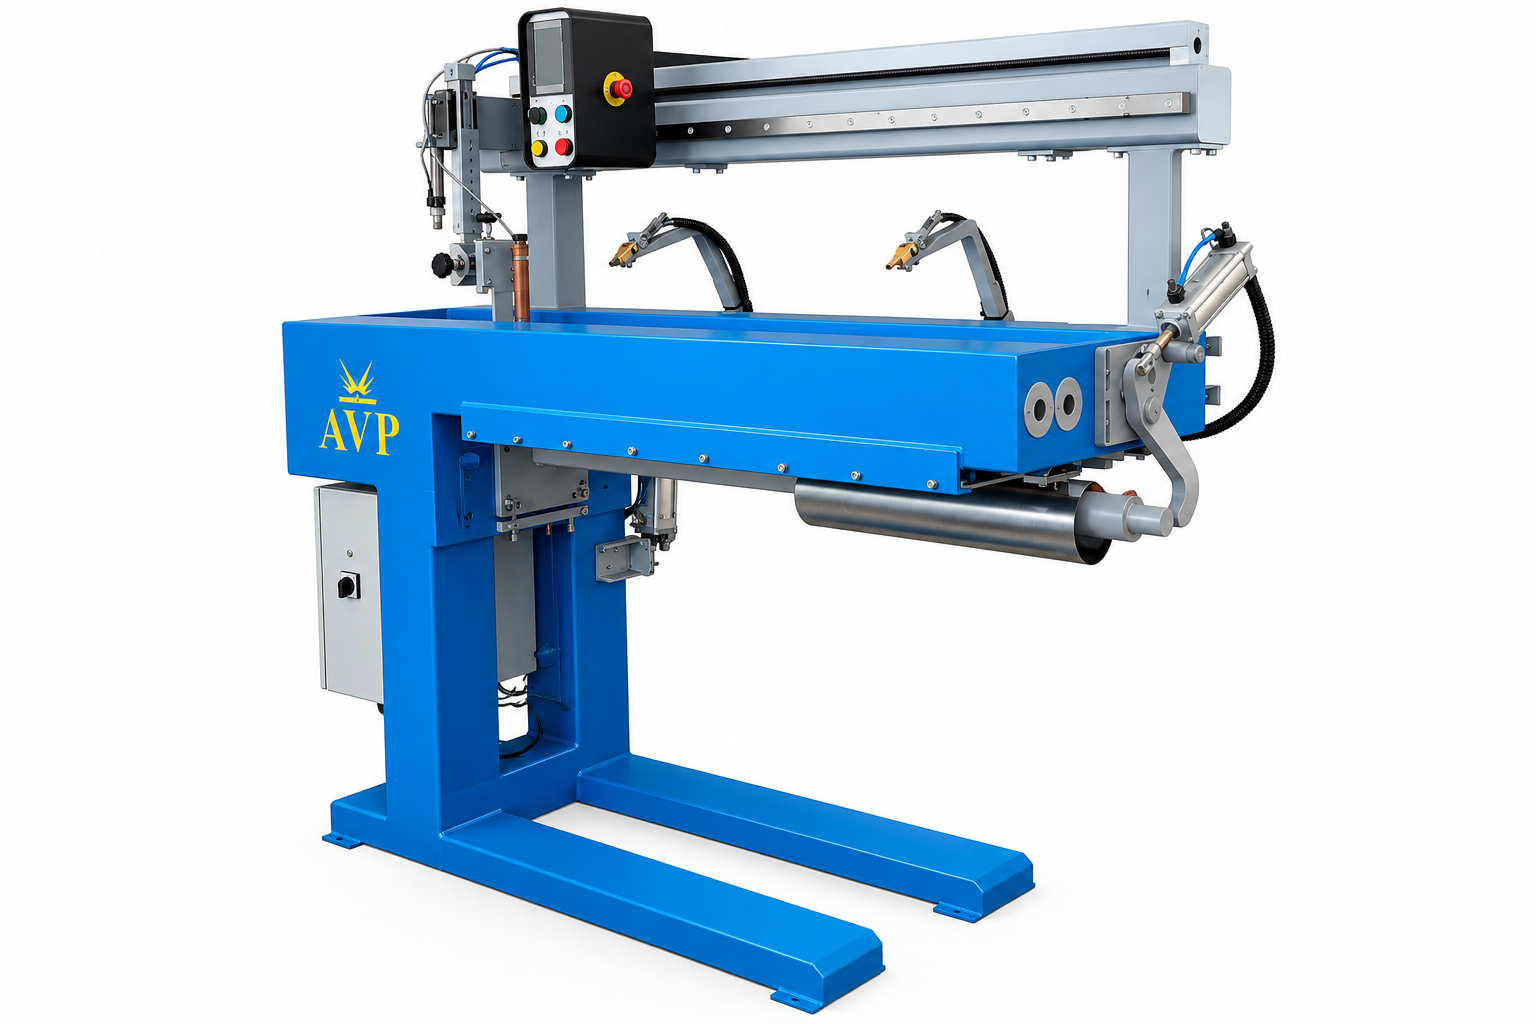
Podélný svařovací automat AVP VSV
Značka: AVP
VSV lze nakonfigurovat pro různé svařovací procesy, zejména TIG, MIG/MAG, SAW, plazmové a laserové svařování. Standardní katalogová provedení nabízejí délku svaru 1 050, 2 050 nebo 3 050 mm, rychlost svařování 10–200 cm/min a možnost zpracování trubek od průměru Ø 80 mm.
Použití
AVP VSV je vhodný zejména pro:
- vnější podélné svařování trubek a válcových plášťů,
- svařování plechových dílů a skříňových konstrukcí,
- výrobu nádrží a zásobníků,
- výrobu potrubních a technologických dílů,
- svařování kuželových a dalších podélně spojovaných součástí,
- TIG, MIG/MAG, SAW, plazmové nebo laserové svařování,
- sériovou výrobu s požadavkem na vysokou opakovatelnost.
Podélné automaty AVP jsou určeny pro svařování plechů a trubek z různých materiálů. Katalog řady uvádí možnost svařování materiálů o tloušťce 0,5–3 mm bez předchozího stehování a až přibližně 8 mm při použití stehových svarů, vždy v závislosti na konkrétním procesu a konfiguraci stroje.
Standardní provedení VSV
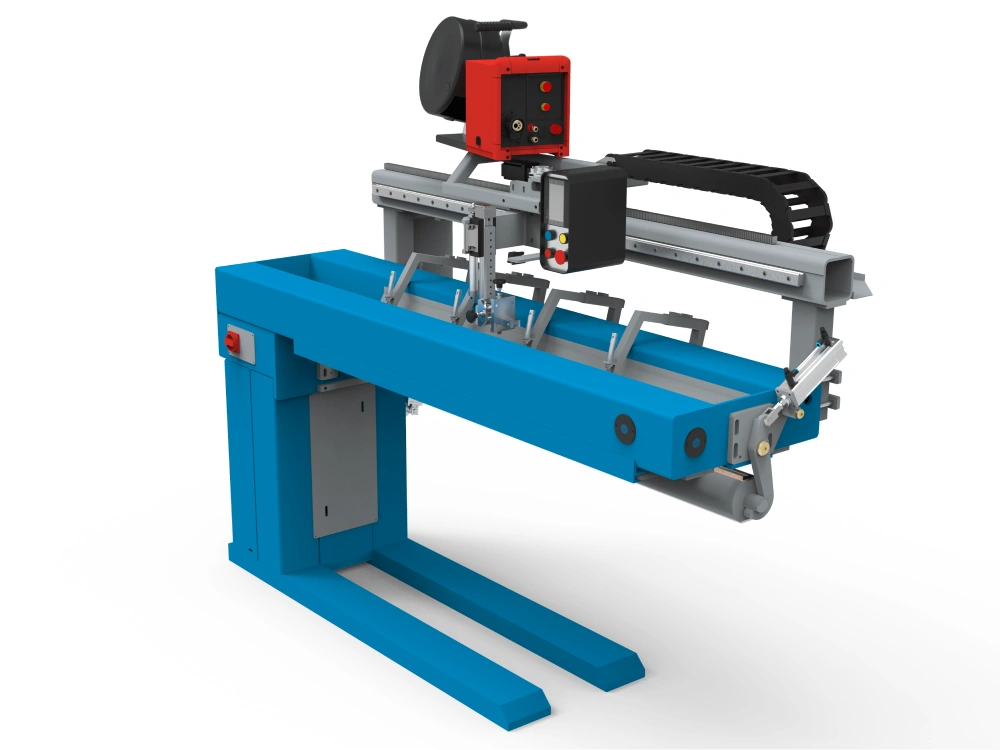
Standardní VSV je oproti variantám VSV-HYD a VSV-S zaměřeno především na vnější podélné svařování. Výrobce jej doporučuje pro náročnější sériovou výrobu a zařízení standardně využívá pneumatické upnutí společně s centrovacím systémem.
Základní konstrukci tvoří rám, horizontální most pro pohyb svařovacího hořáku, pneumatické upínání, podkladová lišta, svařovací měděná lišta, centrovací zařízení, svařovací hořák a ovládací a elektrická skříň. Součástí řešení mohou být také nožní spínače umožňující upínání a uvolňování obrobku bez použití rukou.
Pneumatické upínání a centrování
VSV používá pneumatický upínací systém, který drží obrobek během svařování ve správné poloze. Současně je zařízení vybaveno centrovacím systémem, jehož úkolem je usnadnit přesné založení svařovaného dílu a ustavení hran podélného spoje. Pro pohodlnější práci lze upínání ovládat také pomocí nožních spínačů, takže obsluha má při zakládání obrobku volné ruce.
Podkladová a měděná svařovací lišta
Zařízení lze vybavit měděnou podkladovou lištou, která může být chlazena vodou nebo vzduchem. Pro náročnější konfigurace výrobce nabízí také vodou chlazenou měděnou lištu s více zónami přívodu ochranného plynu.
Takové provedení pomáhá vytvářet stabilní podmínky na kořenové straně podélného svaru a je vhodné zejména při automatizovaném svařování tenčích materiálů.
Nastavení svařovacího hořáku
Svařovací hořák lze přesně polohovat ve třech osách a podle konfigurace je možné jeho polohu korigovat také během svařovacího procesu. AVP zároveň uvádí, že na zařízení lze namontovat různé typy svařovacích hořáků podle zvolené technologie.
Horizontální pohyb svařovací hlavy probíhá po mostu nad pracovním prostorem a nastavitelné koncové dorazy umožňují vymezit požadovanou délku svařovací dráhy.
Dostupné pracovní délky
Standardní řada VSV je v katalogu uvedena především v těchto velikostech:
| Model | Délka svaru | Min. průměr trubky | Max. průměr trubky |
|---|---|---|---|
| VSV 101 | 1 050 mm | Ø 80 mm | Ø 800 mm |
| VSV 201 | 2 050 mm | Ø 130 mm | Ø 1 300 mm |
| VSV 301 | 3 050 mm | Ø 180 mm | Ø 1 500 mm |
Minimální a maximální průměr závisí na délce svařování. AVP uvádí, že standardní VSV pro vnější svařování lze upravit až pro průměr přibližně Ø 2 200 mm; ještě větší průměry vyžadují modulární konstrukci.
Katalogové schéma zobrazuje také mezivariantu s délkou 1 550 mm a výrobce obecně nabízí i další rozměry podle konkrétní aplikace.
Rychlost svařování
Standardní rozsah rychlosti svařovacího pohybu činí: 10–200 cm/min
tedy přibližně: 0,1–2,0 m/min.
Konkrétní nastavení se volí podle svařovacího procesu, tloušťky materiálu, geometrie spoje a použitých svařovacích parametrů.
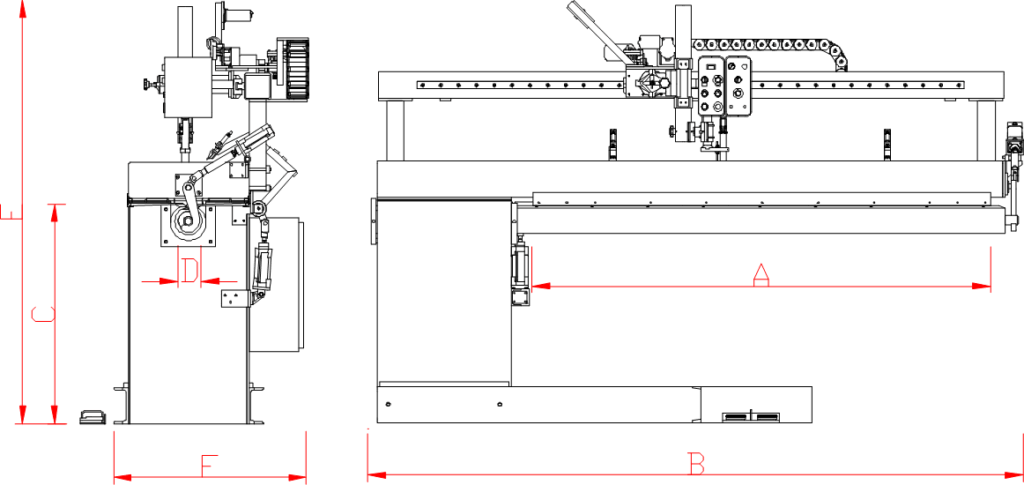
Hlavní rozměry standardních provedení
Rozměrový výkres výrobce používá označení A–F:
| Rozměr | 1 050 mm | 1 550 mm | 2 050 mm | 3 050 mm |
|---|---|---|---|---|
| A – pracovní délka | 1 050 | 1 550 | 2 050 | 3 050 |
| B – celková délka | 2 000 | 2 500 | 3 000 | 4 000 |
| C | 800 | 1 000 | 1 000–1 300 | 1 000–1 500 |
| D – min. průměr | 80 | 100 | 130 | 180 |
| E | 1 800 | 1 800 | 1 800–2 100 | 2 000–2 500 |
| F | 800 | 800 | 800 | 1 000 |
Všechny rozměry jsou v mm. Výrobce zároveň uvádí, že jsou dostupná také další individuální provedení.
Svařovací procesy a označení modelů
AVP používá jednotný systém značení podélných svařovacích automatů. Jednotlivé číslice označují délku svařování, použitý svařovací proces a počet svařovacích hořáků.
| Kód procesu | Technologie |
|---|---|
| 0 | TIG / GTAW |
| 1 | MIG/MAG / GMAW |
| 2 | SAW – svařování pod tavidlem |
| 3 | plazmové svařování |
| 9 | laserové svařování |
Například VSV 101 označuje VSV s pracovní délkou přibližně 1 m, procesem TIG a jedním svařovacím hořákem. Označení „XX“ v katalogu znamená, že svařovací proces i počet hořáků mohou být nakonfigurovány podle požadavku.
NC řízení a automatizace
Podélné automaty AVP lze vybavit NC řízením s dotykovým displejem, pomocí kterého lze nastavovat svařovací parametry a ukládat výrobní programy.
Mezi možnosti rozšíření řady patří například AVC – automatické řízení délky oblouku, vícestupňové upínání, dvouosé motorické suporty hořáku, automatické sledování svarové spáry, automatická detekce začátku a konce svaru, svařovací kamery, liniový laser, podavač drátu, vodou chlazená měděná podkladová lišta, větší 10,1″ dotykový displej nebo samostatný ovládací panel.
Doplňkové vybavení VSV
Pro standardní VSV výrobce samostatně uvádí například:
| Vybavení | Provedení |
|---|---|
| Vodou chlazená svařovací lišta | volitelně |
| Více zón ochranného plynu | ano, dle konfigurace |
| Pneumatické upínání | ano |
| Pneumatické centrovací zařízení | ano |
| Numerické nastavení délky svaru | volitelně |
| Numerické nastavení rychlosti | volitelně |
| Zařízení pro podávání přídavného drátu | volitelně |
Hlavní výhody
AVP VSV kombinuje pneumatické upínání, přesné centrování obrobku a automatické vedení svařovacího hořáku a je proto vhodný zejména pro opakovanou výrobu podélně svařovaných trubek, plášťů a plechových dílů. Standardní pracovní délky až 3 050 mm, svařovací rychlost až 200 cm/min a možnost přizpůsobit zařízení pro různé svařovací procesy umožňují využití v širokém rozsahu průmyslových aplikací.
Možnost doplnění o NC řízení, automatické sledování svaru, AVC, svařovací kamery nebo automatické podávání drátu umožňuje standardní VSV postupně rozšířit až na komplexní automatizované pracoviště pro podélné svařování.
| Typ zařízení | automat pro podélné svařování |
|---|---|
| Provedení | standardní VSV |
| Hlavní použití | vnější podélné svařování |
| Standardní délky svaru | 1 050 / 2 050 / 3 050 mm |
| Další délky | dle konfigurace, katalogově také 1 550 mm |
| Rychlost svařování | 10–200 cm/min |
| Min. průměr | od Ø 80 mm |
| Standardní max. průměr | až Ø 1 500 mm dle délky |
| Individuální max. průměr | až Ø 2 200 mm |
| Větší průměry | modulární konstrukce |
| Napájení | 230 V |
| Upínání | pneumatické |
| Centrovací systém | ano |
| Měděná podkladová lišta | ano / dle konfigurace |
| Chlazení lišty | vodní nebo vzduchové |
| Nastavení hořáku | 3 osy |
| Svařovací procesy | TIG, MIG/MAG, SAW, plazma, laser |
| NC řízení | volitelně |
| Sledování svarové spáry | volitelně |
| AVC | volitelně |
| Svařovací kamera | volitelně |