Přenosný svařovací traktor AVP A13
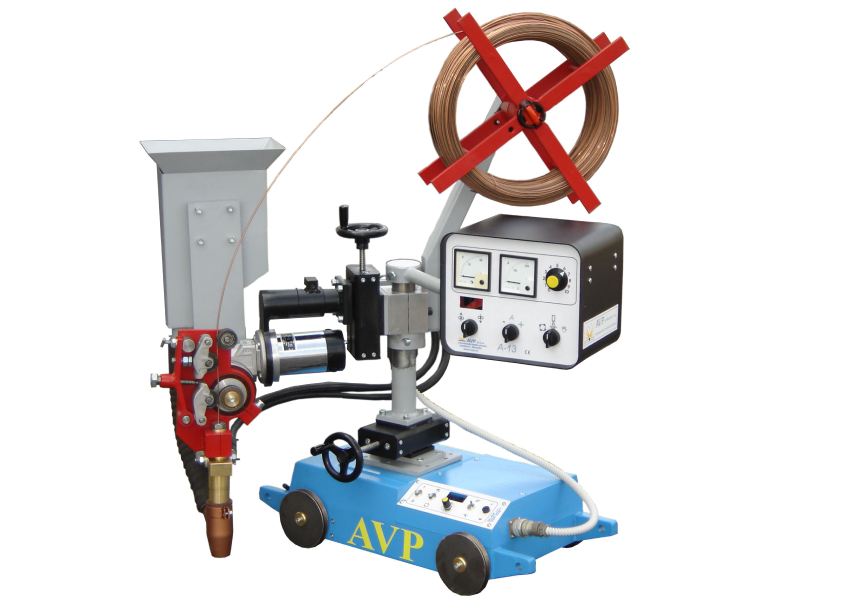
Značka: AVP
A13 je navržen především pro dlouhé podélné svary, kde umožňuje udržovat konstantní rychlost svařování a stabilní přísun přídavného materiálu i tavidla. Rychlost pojezdu lze plynule nastavovat v rozsahu 0,2–2,0 m/min, zatímco rychlost podávání svařovacího drátu je 0,5–6,0 m/min.
Použití
AVP A13 je vhodný zejména pro:
- automatizované svařování metodou SAW – svařování pod tavidlem,
- dlouhé podélné svary,
- svařování konstrukčních a legovaných plechů,
- výrobu silnostěnných svařenců,
- svařování profilů a nosných konstrukcí,
- výrobu nádrží a tlakových zařízení,
- těžké strojírenství a výrobu ocelových konstrukcí,
- sériovou výrobu s požadavkem na konstantní rychlost a opakovatelnost svaru,
- aplikace s vysokým svařovacím proudem.
Proces SAW je vhodný především pro produktivní svařování delších svarů a větších tlouštěk materiálu, kde lze využít vysoký svařovací proud a vysokou rychlost ukládání svarového kovu.
Konstrukce svařovacího traktoru
AVP A13 se skládá ze tří hlavních částí:
- pojezdového vozíku,
- svařovací hlavy SAW s DC motorem,
- řídicí jednotky.
Pojezdový vozík zajišťuje vlastní podélný pohyb celého zařízení podél svaru. Má samostatný motorický pohon a plynule nastavitelnou rychlost 0,2–2,0 m/min.
Svařovací hlava je umístěna na robustním polohovacím mechanismu, který umožňuje přesné nastavení její polohy vůči svarové spáře.
Nastavení svařovací hlavy
Svařovací hlavu A13 lze polohovat ve svislém i podélném směru. Současně ji lze naklápět na levou nebo pravou stranu, což umožňuje přizpůsobit orientaci hořáku konkrétnímu svarovému spoji.
Toto nastavení usnadňuje přípravu zařízení před zahájením svařování a umožňuje přesně nastavit polohu drátu vůči svarové spáře.
Samotnou svařovací hlavu lze podle výrobce využít také jako samostatnou jednotku a integrovat ji do jiných stacionárních nebo mobilních svařovacích zařízení.
Automatický pojezd
Vlastní pohon traktoru zajišťuje rovnoměrný pohyb podél svařovaného spoje. Rychlost pojezdu je nastavitelná v rozsahu:
0,2–2,0 m/min
Tím lze sladit rychlost pohybu s proudem, napětím, rychlostí podávání drátu a požadovanými parametry výsledného svaru.
Podávání svařovacího drátu
A13 pracuje standardně se svařovacím drátem o průměru: Ø 2–5 mm
Rychlost podávání drátu lze nastavovat v rozsahu: 0,5–6,0 m/min
Zařízení je určeno pro cívky o maximálním průměru Ø 420 mm.
| Parametr | Hodnota |
|---|---|
| Průměr svařovacího drátu | Ø 2–5 mm |
| Rychlost podávání drátu | 0,5–6,0 m/min |
| Průměr cívky | Ø 420 mm |
Zásobník tavidla
Nad svařovací hlavou je umístěn zásobník tavidla, který zajišťuje jeho průběžný přísun do oblasti svařování.
Objem zásobníku činí: 7 litrů.
Umístění zásobníku přímo nad svařovací hlavou umožňuje gravitační přísun tavidla a pomáhá udržovat jeho stabilní množství před svařovacím drátem.
Svařovací proud až 1 200 A
A13 je navržen pro svařovací proud v rozsahu: 100–1 200 A a svařovací napětí: 20–45 V.
Vysoký dostupný proud odpovídá hlavnímu určení technologie SAW – produktivnímu svařování silnějších materiálů a dlouhých svarů s vysokým výkonem odtavení.
Univerzální řídicí jednotka
Součástí systému je řídicí skříň A13, která ovládá hlavní funkce svařovacího traktoru a podávání drátu.
Podle AVP je řídicí jednotka univerzální a umožňuje použití různých svařovacích zdrojů. Zařízení lze konfigurovat pro zdroje s plochou nebo klesající voltampérovou charakteristikou.
Jako doporučený svařovací zdroj výrobce uvádí THT 102.
Volitelné příslušenství a konfigurace
AVP A13 lze rozšířit podle konkrétní svařovací aplikace. Výrobce uvádí zejména systém zpětného získávání a cirkulace tavidla, možnost použití svařovacích hlav pro MIG/MAG a variantu pro svařování pod tavidlem páskovou elektrodou v rozsahu 20–60 mm.
Systém rekuperace tavidla umožňuje odsávat nespotřebované tavidlo z oblasti za svařovací hlavou a připravit jej pro další využití, což je přínosné zejména při delších automatizovaných svarech.
Hlavní výhody
AVP A13 spojuje automatický pojezd, podávání svařovacího drátu, dávkování tavidla a přesně nastavitelnou svařovací hlavu do jednoho mobilního zařízení. Plynule nastavitelná rychlost pojezdu umožňuje udržovat konstantní svařovací podmínky po celé délce spoje a svařovací proud až 1 200 A umožňuje využít vysoký výkon technologie SAW.
Výhodou je také modulární konstrukce. Svařovací hlavu lze využít samostatně, zařízení lze doplnit systémem rekuperace tavidla a podle konkrétní aplikace také upravit pro jiné svařovací hlavy. A13 je proto vhodný jak jako samostatný svařovací traktor, tak jako základ mechanizovaného svařovacího pracoviště.
| Typ zařízení | automatický svařovací traktor |
|---|---|
| Svařovací proces | SAW – svařování pod tavidlem |
| Provozní napětí | 42 V |
| Frekvence | 50 Hz |
| Příkon řídicího systému | 400 VA |
| Svařovací proud | 100–1 200 A |
| Svařovací napětí | 20–45 V |
| Rychlost pojezdu traktoru | 0,2–2,0 m/min |
| Průměr svařovacího drátu | Ø 2–5 mm |
| Rychlost podávání drátu | 0,5–6,0 m/min |
| Max. průměr cívky | Ø 420 mm |
| Objem zásobníku tavidla | 7 l |
| Pohon svařovací hlavy | DC motor |
| Nastavení hlavy | vertikální, podélné a úhlové |
| Doporučený svařovací zdroj | THT 102 |