AVP AVC systém (ARC VOLTAGE CONTROL)
Značka: AVP
AVC je nejčastěji využíváno při TIG (GTAW) svařování, lze jej však použít také pro plazmové a MIG/MAG svařování. Systém je určen jako integrovaná součást svařovacích zařízení AVP a není nabízen jako samostatně objednatelná jednotka.
Princip AVC řízení
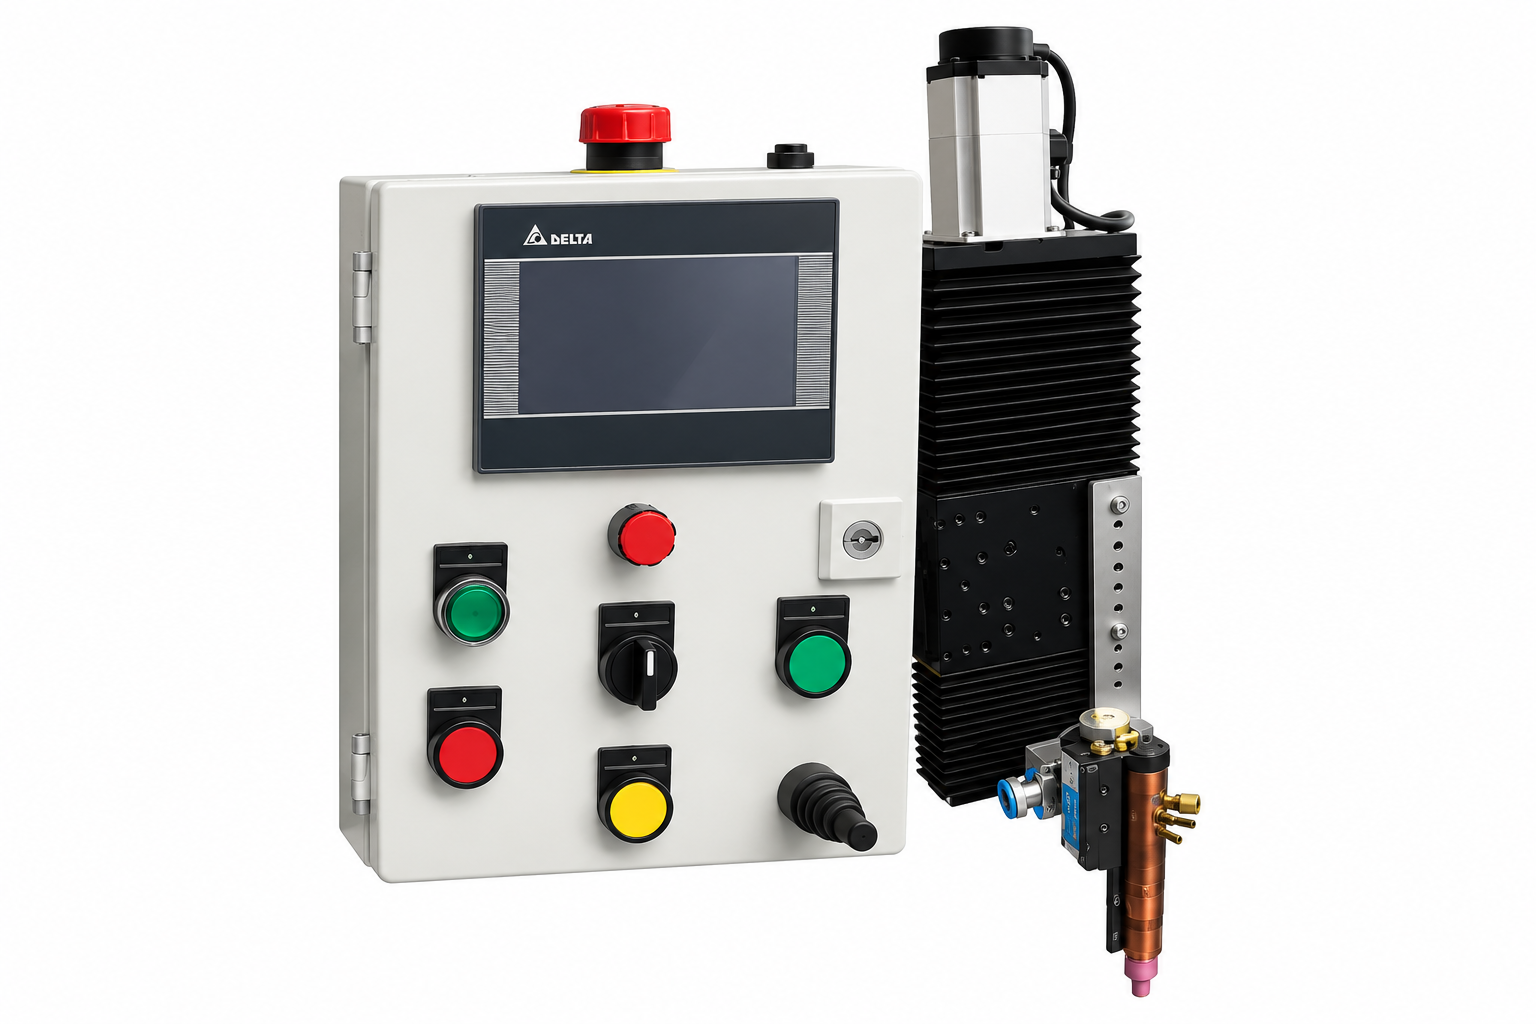
Při svařování existuje souvislost mezi délkou elektrického oblouku a jeho napětím. AVC systém sleduje skutečné napětí oblouku a porovnává jej s nastavenou hodnotou. Pokud se vzdálenost mezi hořákem a obrobkem změní, systém prostřednictvím servopohonu upraví polohu hořáku v ose Z.
Tím je možné automaticky kompenzovat například menší změny geometrie nebo polohy povrchu obrobku a udržovat stabilní vzdálenost hořáku a konstantní délku oblouku. AVP uvádí, že stabilnější řízení oblouku může zároveň umožnit použití vyšších svařovacích rychlostí při zachování kvality svaru.
Použití
AVP AVC je vhodný zejména pro:
- automatizované TIG (GTAW) svařování,
- plazmové svařování,
- MIG/MAG svařování ve vhodných aplikacích,
- automatickou korekci výšky svařovacího hořáku,
- udržování konstantní délky elektrického oblouku,
- svařování dílů s menšími výškovými nebo geometrickými odchylkami,
- mechanizované a automatizované svařovací stroje AVP,
- aplikace kombinující řízení výšky hořáku s oscilací.
AVC je integrováno přímo do svařovacího zařízení AVP a spolupracuje s motorickou osou svařovací hlavy.
Automatická regulace výšky hořáku
Korekci polohy zajišťuje servomotoricky ovládaný suport v ose Z. AVP nabízí motorické suporty se zdvihem: 50 až 300 mm
podle konkrétní konfigurace svařovacího zařízení. Suport je vybaven také koncovými spínači.
| Parametr | Provedení |
|---|---|
| Řízená osa | Z – vertikální pohyb hořáku |
| Pohon | servomotorický |
| Zdvih motorického suportu | 50–300 mm |
| Koncové spínače | ano |
| Řídicí veličina | zejména napětí elektrického oblouku |
| Korekce výšky | automatická |
Touch-retract – nastavení zapalovací vzdálenosti
Součástí systému může být funkce touch-retract, která slouží k nastavení vhodné počáteční vzdálenosti hořáku před zapálením oblouku.
Hořák se nejprve polohuje vůči obrobku a následně se nastaví do definované pozice potřebné pro zahájení svařovacího procesu. AVC poté během samotného svařování automaticky reguluje pracovní vzdálenost podle nastavených parametrů.
Přesné řízení pracovní vzdálenosti
AVC zajišťuje přesné řízení délky oblouku během svařovacího procesu. Pokud dojde ke změně výšky nebo polohy povrchu obrobku, systém upraví vertikální polohu hořáku.
Výsledkem je stabilnější pracovní vzdálenost mezi elektrodou a obrobkem a omezení nutnosti ručního korigování výšky svařovací hlavy.
Automatická detekce svařovacího proudu
Systém je vybaven funkcí automatické detekce svařovacího proudu. AVC tak může rozpoznat stav svařovacího procesu a využít tuto informaci při řízení systému. Pro sledování délky oblouku je současně používán napěťový senzor, který poskytuje AVC systému informaci potřebnou pro automatické řízení výšky hořáku.
HF ochrana
AVP uvádí také HF ochranu systému, která je důležitá zejména u TIG zařízení využívajících vysokofrekvenční zapalování elektrického oblouku.
AVC a oscilace
Pokud je svařovací zařízení vybaveno dvěma motoricky řízenými osami, lze kombinovat funkci AVC s oscilací svařovacího hořáku. V takové konfiguraci jedna osa zajišťuje automatickou korekci výšky podle napětí oblouku, zatímco další motorická osa může zajišťovat příčný oscilační pohyb hořáku.
| Funkce | Pohyb |
|---|---|
| AVC | automatická korekce výšky hořáku |
| Oscilace | příčný pohyb svařovacího hořáku |
| Kombinace obou funkcí | možná při použití dvou motorických os |
Doplňkové manuální suporty
Vedle motorické osy lze zařízení podle konfigurace doplnit také o manuálně nastavitelné suporty. Výrobce je uvádí jako volitelné příslušenství pro další nastavení polohy svařovací hlavy.
Přehled funkcí
| Funkce | AVP AVC |
|---|---|
| Automatické řízení výšky hořáku | ano |
| Princip řízení | podle napětí oblouku |
| Udržování konstantní délky oblouku | ano |
| Hlavní řízená osa | Z |
| Pohon osy Z | servomotorický |
| Zdvih motorického suportu | 50–300 mm |
| Touch-retract | ano |
| Automatická detekce svařovacího proudu | ano |
| Napěťový senzor AVC | ano |
| Koncové spínače | ano |
| HF ochrana | ano |
| Kombinace s oscilací | ano, při druhé motorické ose |
| Manuální suporty | volitelně |
| Samostatně objednatelný systém | ne – integrace do zařízení AVP |
Svařovací procesy
| Proces | Použití AVC |
|---|---|
| TIG / GTAW | hlavní oblast použití |
| Plazmové svařování | ano |
| MIG/MAG | ano |
AVP uvádí TIG jako nejčastější aplikaci AVC, přičemž systém lze nakonfigurovat také pro plazmové nebo MIG/MAG svařování.
Hlavní výhody
AVP AVC umožňuje automaticky udržovat správnou výšku svařovacího hořáku a stabilní délku elektrického oblouku bez nutnosti průběžné manuální korekce obsluhou. Systém reaguje na změny napětí oblouku a prostřednictvím servomotorické osy upravuje polohu hořáku podle nastavených parametrů.
Možnost využití funkce touch-retract, automatické detekce svařovacího proudu, motorického suportu se zdvihem až 300 mm a kombinace AVC s oscilací umožňuje systém přizpůsobit různým automatizovaným svařovacím aplikacím. Největší využití nachází při TIG svařování, ale AVP podporuje také plazmové a MIG/MAG procesy.