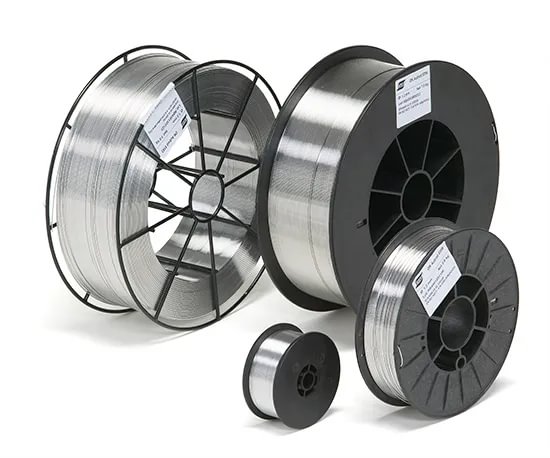
Svařovací drát ESAB OK Autrod 316LSi
Značka: ESAB Vamberk
Zvýšený obsah křemíku zlepšuje svařovací vlastnosti, zejména smáčivost svarové lázně a vzhled svarové housenky. Přídavek molybdenu současně zvyšuje korozní odolnost, zejména v kyselém prostředí a prostředí obsahujícím chloridy.
Použití
OK Autrod 316LSi je vhodný zejména pro:
- chemický a petrochemický průmysl,
- potravinářská zařízení,
- potrubní systémy a nádrže,
- farmaceutický průmysl,
- lodní konstrukce,
- nerezové konstrukce a zařízení,
- architektonické prvky z korozivzdorné oceli.
Typické použití zahrnuje svařování materiálů 1.4301, 1.4541, 1.4550, 1.4435, 1.4571 a 1.4583 a dalších odpovídajících nerezových ocelí.
Klasifikace
| Norma | Klasifikace |
|---|---|
| EN ISO 14343-A | G 19 12 3 L Si |
| SFA/AWS A5.9 | ER316LSi |
| Werkstoffnummer | ~1.4430 |
Typ slitiny
Svarový kov má austenitickou strukturu s menším podílem feritu. Typické složení odpovídá nerezové oceli přibližně 19 % Cr – 12 % Ni – 3 % Mo s nízkým obsahem uhlíku a zvýšeným obsahem křemíku.
Typické chemické složení drátu
| Prvek | Obsah |
|---|---|
| Uhlík C | 0,012 % |
| Mangan Mn | 1,7 % |
| Křemík Si | 0,75 % |
| Chrom Cr | 18,4 % |
| Nikl Ni | 11,8 % |
| Molybden Mo | 2,6 % |
| Měď Cu | 0,1 % |
| Dusík N | 0,06 % |
| Feritové číslo FN WRC-92 | cca 8 |
Mechanické vlastnosti svarového kovu
| Parametr | Typická hodnota |
|---|---|
| Mez kluzu Rp0,2 | 400 MPa |
| Pevnost v tahu Rm | 560 MPa |
| Tažnost A5 | 37 % |
| Vrubová houževnatost při +20 °C | 120 J |
| Vrubová houževnatost při −60 °C | 95 J |
| Vrubová houževnatost při −110 °C | 70 J |
| Vrubová houževnatost při −196 °C | 45 J |
Hodnoty odpovídají typickým vlastnostem svarového kovu podle ISO ve stavu po svaření.
Ochranné plyny
Pro svařování OK Autrod 316LSi jsou určeny ochranné plyny podle EN ISO 14175:
| Skupina plynu | Použití |
|---|---|
| M12 | směs Ar s malým podílem aktivní složky |
| M13 | směs na bázi Ar s O₂ |
Správná volba ochranného plynu ovlivňuje stabilitu oblouku, smáčivost svarové lázně, vzhled svaru a množství rozstřiku.
Svařovací parametry
| Průměr drátu | Proud | Napětí | Rychlost podávání | Výkon odtavení |
|---|---|---|---|---|
| 0,8 mm | 55–160 A | 12–24 V | 4,0–17,0 m/min | 1,0–4,1 kg/h |
| 0,9 mm | 65–220 A | 15–28 V | 3,5–18,0 m/min | 1,1–5,4 kg/h |
| 1,0 mm | 80–240 A | 15–28 V | 4,0–16,0 m/min | 1,5–6,0 kg/h |
| 1,2 mm | 100–300 A | 15–29 V | 3,0–14,0 m/min | 1,6–7,5 kg/h |
| 1,6 mm | 230–375 A | 23–31 V | 5,5–9,0 m/min | 5,2–8,6 kg/h |
Odolnost proti korozi
Nízký obsah uhlíku omezuje riziko precipitace karbidů chromu a zvyšuje odolnost svarového kovu proti mezikrystalové korozi. Kombinace chromu, niklu a přibližně 2,6–2,7 % molybdenu zároveň poskytuje velmi dobrou celkovou korozní odolnost a vyšší odolnost v prostředí obsahujícím chloridy než u běžných drátů typu 308L.