Svařovací drát ESAB OK AristoRod 12.50
Značka: ESAB Vamberk
Drát lze používat se směsnými ochrannými plyny M20 a M21 i s čistým CO₂ (C1). Optimalizované složení a speciální povrchová úprava zajišťují stabilní podávání, klidný oblouk a nízkou tvorbu rozstřiku i při vysokém výkonu.
Technologie ASC – Advanced Surface Characteristics
OK AristoRod 12.50 využívá technologii povrchové úpravy ASC (Advanced Surface Characteristics), která nahrazuje klasické pomědění drátu. Povrch je optimalizován pro spolehlivé podávání i při vysokých rychlostech a dlouhých podávacích vzdálenostech.
Mezi hlavní výhody patří:
- spolehlivé zapalování oblouku,
- stabilní podávání při vysokých rychlostech,
- velmi stabilní oblouk při vysokých svařovacích proudech,
- nízká tvorba rozstřiku,
- nižší emise svařovacího dýmu,
- omezené opotřebení kontaktní špičky,
- zvýšená ochrana povrchu drátu proti korozi.
Tyto vlastnosti jsou výhodné zejména v sériové výrobě, kde je požadována vysoká produktivita a minimální počet prostojů.
Použití
OK AristoRod 12.50 je vhodný pro svařování běžných konstrukčních a jemnozrnných uhlík-manganových ocelí, například při výrobě ocelových konstrukcí, tlakových nádob, automobilových dílů, strojních zařízení nebo lodních konstrukcí. Použít jej lze pro materiály s minimální mezí kluzu přibližně do 420 MPa.
Klasifikace
| Norma | Klasifikace |
|---|---|
| EN ISO 14341-A | G 38 3 C1 3Si1 |
| EN ISO 14341-A | G 42 4 M20 3Si1 |
| EN ISO 14341-A | G 42 4 M21 3Si1 |
| EN ISO 14341-A | G 3Si1 |
| SFA/AWS A5.18 | ER70S-6 |
| CSA W48 | B-G 49A 3 C1 S6 |
| JIS Z 3312 | YGW 12 (C1) |
Mechanické vlastnosti svarového kovu
| Ochranný plyn | Mez kluzu | Pevnost v tahu | Tažnost |
|---|---|---|---|
| C1 – AWS | 430 MPa | 530 MPa | 30 % |
| C1 – EN | 440 MPa | 540 MPa | 25 % |
| M21 – EN | 470 MPa | 560 MPa | 26 % |
Při použití ochranného plynu M21 dosahuje svarový kov vrubové houževnatosti až 90 J při −40 °C.
Typické chemické složení drátu
| Prvek | Obsah |
|---|---|
| Uhlík C | 0,08 % |
| Mangan Mn | 1,46 % |
| Křemík Si | 0,85 % |
Svařovací parametry
| Průměr drátu | Svařovací proud | Napětí | Rychlost podávání | Produktivita |
|---|---|---|---|---|
| 0,8 mm | 60–200 A | 18–24 V | 3,2–10,0 m/min | 0,8–2,3 kg/h |
| 0,9 mm | 70–250 A | 18–26 V | 3,0–12,0 m/min | 0,9–3,5 kg/h |
| 1,0 mm | 80–300 A | 18–32 V | 2,7–15,0 m/min | 1,0–5,5 kg/h |
| 1,14 mm | 100–350 A | 18–34 V | 2,6–15,0 m/min | 1,2–7,0 kg/h |
| 1,2 mm | 120–380 A | 18–35 V | 2,5–15,0 m/min | 1,3–8,0 kg/h |
| 1,32 mm | 130–400 A | 19–35 V | 2,4–15,0 m/min | 1,5–8,5 kg/h |
| 1,4 mm | 150–420 A | 22–36 V | 2,3–12,0 m/min | 1,6–8,7 kg/h |
| 1,6 mm | 225–550 A | 28–38 V | 2,3–10,0 m/min | 2,1–9,4 kg/h |
| 2,0 mm | 300–650 A | 32–44 V | 3,0–7,0 m/min | 4,4–10,2 kg/h |
Marathon Pac pro automatizovanou výrobu
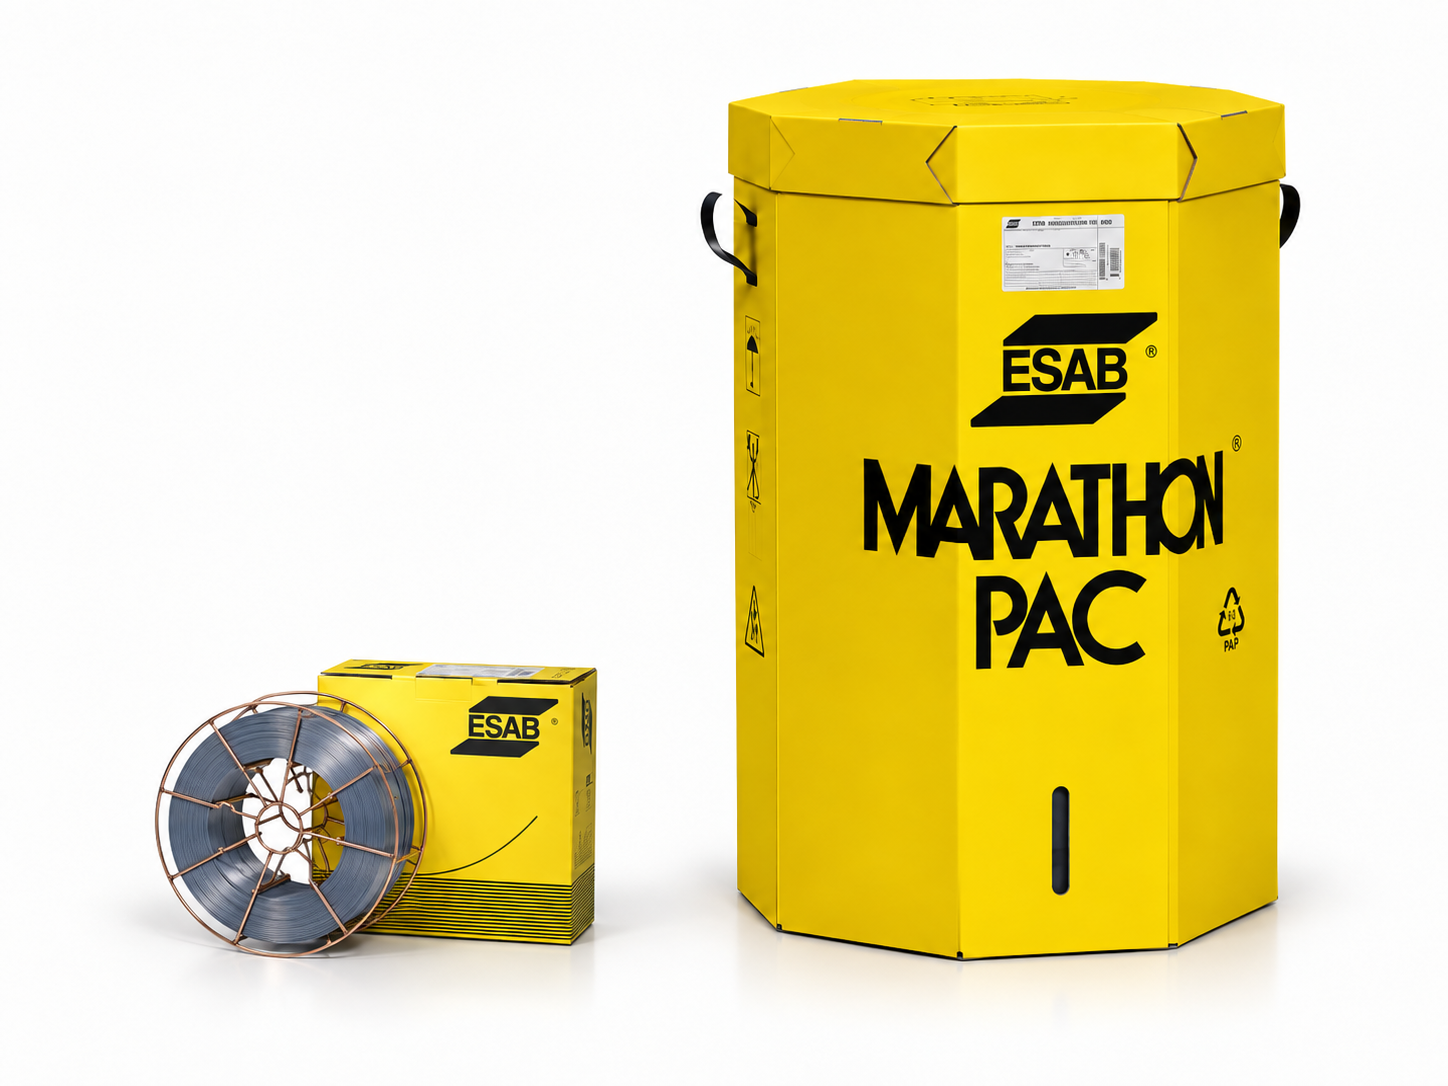
Pro aplikace s vysokou spotřebou svařovacího drátu je OK AristoRod 12.50 dostupný také ve velkokapacitním balení ESAB Marathon Pac. Velké bubny snižují četnost výměn drátu a tím i prostoje výrobní linky, což je výhodné zejména při robotizovaném a mechanizovaném svařování. ESAB nabízí podle průměru a provedení řadu standardních cívek i velkokapacitních balení.
Schválení
OK AristoRod 12.50 disponuje řadou průmyslových a lodních schválení, například ABS, BV, CWB, DB, DNV, LR, PRS, RINA a VdTÜV. Konkrétní schválení se mohou lišit podle výrobního závodu.