Svařovací drát WEARmig DUR 600
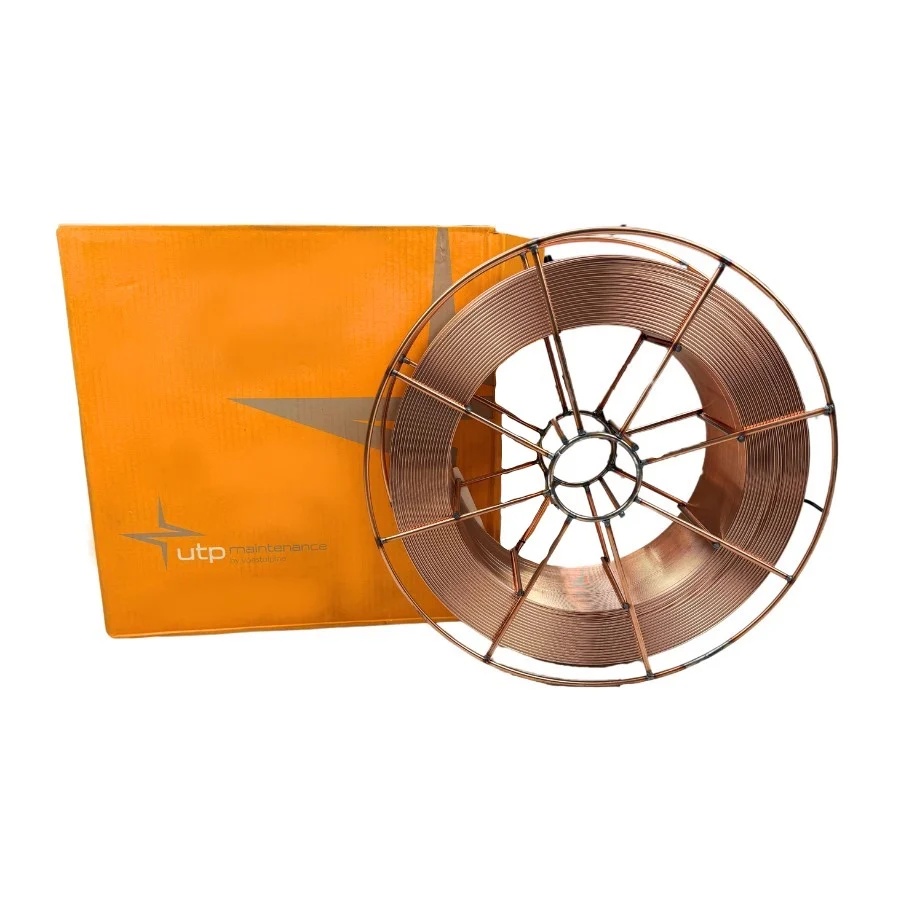
Značka: BÖHLER
Drát je vhodný pro opravy i preventivní navařování funkčních ploch strojních součástí, které jsou během provozu vystaveny kombinaci rázu, tlaku a abraze. Tvrdost čistého svarového kovu se po navaření pohybuje přibližně v rozmezí 54–60 HRC.
Použití
WEARmig DUR 600 se používá zejména pro:
- drtiče kamene a zařízení pro zpracování hornin,
- součásti strojů v těžebním průmyslu,
- zařízení oceláren a cementáren,
- opotřebované hrany a funkční plochy,
- nástroje pro stříhání a tváření plechů,
- díly vystavené kombinaci nárazu a abrazivního opotřebení,
- renovace a prodlužování životnosti namáhaných strojních součástí.
Typické využití zahrnuje například drticí zařízení, důlní techniku, kamenické provozy a nástroje používané v automobilovém průmyslu.
Klasifikace
| Norma / označení | Klasifikace |
|---|---|
| EN 14700 | S Fe 8 |
| DIN 8555 | MSG 6-GZ-60-S |
| Materiálové číslo | 1.4718 |
| Proces svařování | MAG / GMAW |
| Typ drátu | plný návarový drát |
Chemické složení
Typické chemické složení svarového kovu:
| Prvek | Obsah [%] |
|---|---|
| C | 0,5 |
| Si | 3,0 |
| Mn | 0,5 |
| Cr | 9,5 |
| Fe | zbytek |
Vysoký obsah chromu společně s uhlíkem a křemíkem přispívá k vysoké tvrdosti a odolnosti návaru proti opotřebení.
Tvrdost návaru
| Stav návarového kovu | Tvrdost |
|---|---|
| Po navaření | 54–60 HRC |
| Po žíhání na měkko při 800 °C | cca 250 HB |
| Po kalení z 1000 °C do oleje | cca 62 HRC |
| 1 vrstva na nelegované oceli | cca 53 HRC |
Navzdory vysoké tvrdosti zůstává návar relativně houževnatý a odolný proti tvorbě trhlin. Opracování je možné především broušením.
Ochranný plyn
Pro MAG navařování lze podle EN ISO 14175 použít několik typů ochranných plynů:
| Ochranný plyn | Klasifikace |
|---|---|
| CO₂ | C1 |
| Ar + 2 % CO₂ | M12 |
| Ar + 2 % O₂ | M13 |
| Ar + CO₂ | M21 |
Drát se svařuje stejnosměrným proudem s kladným pólem na elektrodě DC+.
Pokyny pro svařování
Před navařováním je vhodné svařovanou oblast obrousit až na čistý kov a odstranit okuje, rez, mastnotu a další nečistoty.
U běžných konstrukčních materiálů zpravidla není nutný vysoký předehřev. U nástrojových ocelí výrobce doporučuje podle konkrétní aplikace předehřev až přibližně na 450 °C.
Dostupné rozměry a balení
Výrobce uvádí WEARmig DUR 600 v následujících průměrech:
| Průměr drátu |
|---|
| 0,8 mm |
| 1,0 mm |
| 1,2 mm |
| 1,6 mm |