Svařovací drát Lincoln Electric Arcweld AS2
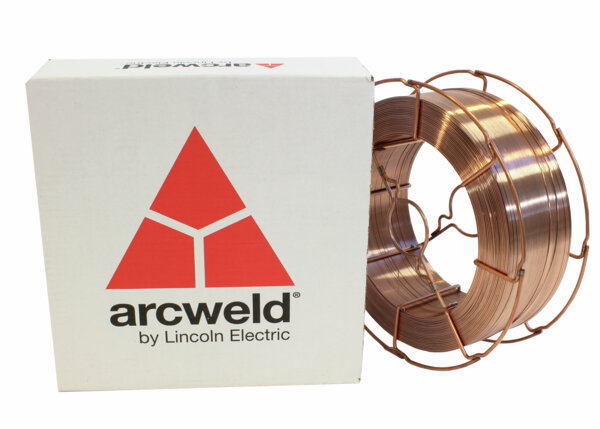
Značka: Lincoln Electric
Lincoln Electric Arcweld AS2 je plný poměděný svařovací drát typu G3Si1 / ER70S-6 určený pro MAG svařování nelegovaných konstrukčních ocelí. Je vhodný pro poloautomatické i automatické svařování a díky dobrému podávání, stabilnímu oblouku a nízkému rozstřiku se uplatní jak v běžné výrobě, tak v aplikacích s vyššími požadavky na produktivitu.
Drát lze používat se směsným ochranným plynem M21 (Ar + 15–25 % CO₂) i s čistým CO₂ (C1).
Hlavní vlastnosti
Arcweld AS2 nabízí kombinaci univerzálního použití a spolehlivých svařovacích vlastností:
- velmi dobrá svařitelnost,
- stabilní svařovací oblouk,
- nízká tvorba rozstřiku,
- dobré a rovnoměrné podávání drátu,
- poměděný povrch,
- vysoká produktivita,
- vhodný pro poloautomatické i automatické svařování,
- možnost použití se směsným plynem i čistým CO₂.
Použití
Arcweld AS2 je vhodný zejména pro:
- výrobu ocelových konstrukcí,
- všeobecné strojírenství,
- automobilový průmysl,
- lodní výrobu,
- zámečnickou a kovovýrobu,
- výrobu nádrží a tlakových zařízení,
- mechanizované a automatizované svařování.
Jedná se o univerzální drát pro svařování běžných nelegovaných konstrukčních ocelí metodou MAG (135).
Klasifikace
| Norma | Klasifikace |
|---|---|
| AWS A5.18 | ER70S-6 |
| EN ISO 14341-A – M21 | G 42 3 M21 3Si1 |
| EN ISO 14341-A – C1 | G 38 2 C1 3Si1 |
| A-Nr. | 1 |
| F-Nr. | 6 |
| Materiálové číslo | 1.5130 |
| EN ISO 9606 | FM 1 |
Aktuální produktový list Lincoln Electric uvádí klasifikace G 42 3 M21 3Si1 a G 38 2 C1 3Si1 podle použitého ochranného plynu.
Ochranné plyny
| Skupina podle EN ISO 14175 | Ochranný plyn |
|---|---|
| M21 | Ar + více než 15 až 25 % CO₂ |
| C1 | 100% CO₂ |
Volba ochranného plynu ovlivňuje charakter oblouku, průvar, množství rozstřiku i výsledné mechanické vlastnosti svarového kovu.
Typické chemické složení drátu
| Prvek | Obsah |
|---|---|
| Uhlík C | 0,08 % |
| Mangan Mn | 1,50 % |
| Křemík Si | 0,85 % |
Vyšší obsah manganu a křemíku zajišťuje dobrou dezoxidaci svarové lázně a odpovídá běžnému složení drátů typu G3Si1 / ER70S-6.
Mechanické vlastnosti svarového kovu
Typické hodnoty svarového kovu:
| Parametr | Typická hodnota |
|---|---|
| Mez kluzu | 440 MPa |
| Pevnost v tahu | 540 MPa |
| Tažnost | 30 % |
| Vrubová houževnatost při −30 °C | 60 J |
Hodnoty se mohou lišit podle použitého ochranného plynu a konkrétních podmínek svařování. Uvedené hodnoty odpovídají technickému listu Lincoln Electric.
Svařovací polohy
Arcweld AS2 je určen pro svařování v polohách:
PA / 1G, PB / 2F, PC / 2G, PD / 4F, PE / 4G a PF / 3G.
Dostupné průměry a balení
| Průměr drátu | Cívka S300 – 15 kg | Cívka BS300 – 15 kg | Sud 250 kg |
|---|---|---|---|
| 0,8 mm | Ano | Ano | – |
| 1,0 mm | Ano | Ano | Ano |
| 1,2 mm | Ano | Ano | Ano |
Velkoobjemové 250kg sudy jsou vhodné především pro mechanizované a robotizované svařování s vysokou spotřebou drátu, kde snižují počet odstávek potřebných pro výměnu balení.
Schválení
Arcweld AS2 disponuje schváleními DB, TÜV a CE.