Automat pro orbitální svařování AVP KEG
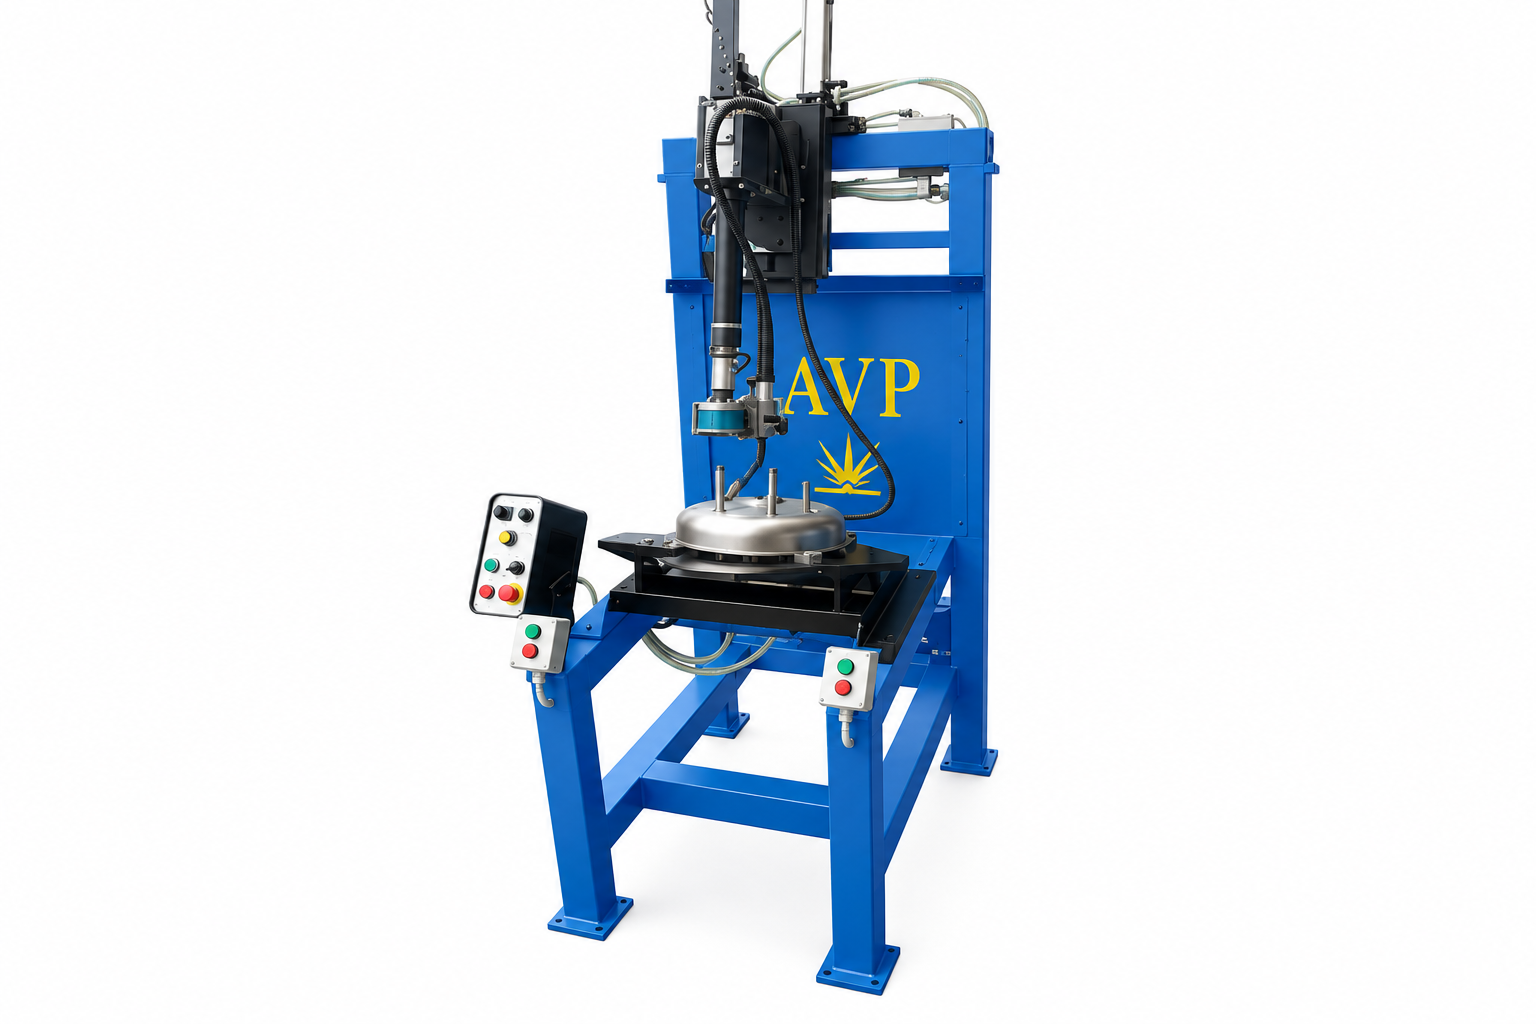
Značka: AVP
KEG je určen zejména pro svařování přípojek, nátrubků, trubek ohřívačů vody, vstupních a výstupních hrdel a podobných spojů. Konkrétní provedení uvedené v katalogu nese označení KEG 111.
Použití
AVP KEG je vhodný zejména pro:
- automatické orbitální svařování přípojek a nátrubků,
- svařování hrdel na dna nádob,
- svařování trubek a přípojek ohřívačů vody,
- kruhové svary v obtížně přístupných místech,
- sériovou výrobu opakujících se kruhových spojů,
- aplikace, kde obrobek nelze nebo není vhodné během svařování otáčet,
- automatizovaná svařovací pracoviště s více přípojkami na jednom výrobku.
Výrobce řadí KEG mezi automaty pro kruhové svařování, přičemž jeho hlavním rozdílem oproti KMS, KMK nebo KMO je právě rotace hořáku kolem pevného svařence.
Princip orbitálního svařování
Obrobek se nejprve upevní do přípravku a během celého svařovacího cyklu zůstává nehybný. Svařovací hořák následně vykoná rotační pohyb kolem osy svařované přípojky.
Hořák se může otočit o více než 360°, takže lze vytvořit kompletní obvodový svar včetně požadovaného překrytí začátku a konce svaru. Po dokončení svařovacího cyklu se podle dokumentace automaticky vrátí do výchozí polohy.
Tento princip je vhodný především tam, kde je hlavní svařenec rozměrný, těžký nebo má více menších přípojek, kolem kterých je jednodušší pohybovat hořákem než celým výrobkem.
Rychlost otáčení hořáku
Rychlost rotačního pohybu svařovacího hořáku lze nastavovat v rozsahu: 2–20 ot/min
Díky regulaci rychlosti lze svařovací pohyb přizpůsobit průměru spoje, použitému svařovacímu procesu a požadovaným parametrům svaru.
| Parametr | Hodnota |
|---|---|
| Rychlost otáčení hořáku | 2–20 ot/min |
| Úhel rotačního pohybu | 360° a více |
| Max. průměr svařované trubky | Ø 40 mm |
Maximální průměr trubky Ø 40 mm
Standardní provedení KEG je podle AVP určeno pro přípojky nebo trubky o maximálním průměru: Ø 40 mm.
Zařízení je proto zaměřeno především na menší přípojky a nátrubky přivařované například k nádobám, dnům, potrubním dílům nebo ohřívačům vody.
Pneumatický pohyb svařovacího hořáku
Přísun a odsunutí svařovacího hořáku je řešen pneumaticky. Automatické odsunutí hořáku usnadňuje upínání a vyjímání obrobku a omezuje potřebu ruční manipulace se svařovací hlavou mezi jednotlivými cykly.
Pneumatické prvky jsou využívány také u upínacího systému zařízení.
Přesné nastavení polohy hořáku
KEG používá vodou chlazený strojní svařovací hořák doplněný o prvky pro přesné nastavení jeho polohy vůči svarové spáře.
Před zahájením automatického cyklu tak lze nastavit:
| Nastavení | Funkce |
|---|---|
| Poloha hořáku | přesné ustavení vůči svarové spáře |
| Úhel svařování | přizpůsobení geometrii spoje |
| Pracovní vzdálenost | nastavení podle konkrétní aplikace |
| Rychlost rotace | 2–20 ot/min |
AVP u řady KEG výslovně uvádí nastavitelný svařovací úhel a standardní svařovací parametry.
Přesun mezi více přípojkami
Pokud je na jednom obrobku umístěno více přípojek, může být KEG nakonfigurován také pro přesun svařovací jednotky mezi jednotlivými místy svařování.
Výrobce na produktové stránce uvádí pneumatický nebo motorický posuv mezi více přípojkami; katalog u vyobrazené konfigurace KEG 111 popisuje pneumatický přesun mezi první a druhou trubkou.
To umožňuje vytvořit pracoviště, na kterém se v jednom upnutí postupně svaří několik přípojek na stejném výrobku.
Numerické řízení
Svařovací cyklus je řízen numerickým řídicím systémem. Po dokončení svaru se rotační mechanismus s hořákem automaticky vrací do počáteční polohy, takže je zařízení připraveno na další pracovní cyklus.
Automatizace pohybu omezuje závislost výsledku na ručním vedení hořáku a je vhodná zejména pro opakovanou sériovou výrobu.
Rozdíl mezi KEG a klasickým polohovadlem
U běžného svařovacího polohovadla nebo například automatu KMS zůstává svařovací hořák v pracovní poloze a otáčí se obrobek. U systému KEG je princip opačný:
| Vlastnost | AVP KEG | Klasické rotační svařování |
|---|---|---|
| Obrobek při svařování | pevný | otáčí se |
| Svařovací hořák | otáčí se kolem spoje | zpravidla zůstává na místě |
| Rotační pohyb | 360° a více | zajišťuje polohovadlo |
| Typické použití | nátrubky, přípojky, hrdla | rotační obrobky |
| Obtížně přístupné kruhové spoje | velmi vhodné použití | závisí na geometrii dílu |
Princip KEG je výhodný zejména u velkého základního dílu s malou kruhovou přípojkou, kdy by bylo otáčení celého svařence nepraktické.
KEG 111
V katalogu AVP je konkrétně uvedeno provedení KEG 111. Výrobce u něj uvádí pevně upnutý obrobek, rotační pohyb hořáku přes 360°, pneumatický pohyb hořáku, pneumatický přesun mezi dvěma přípojkami, vodou chlazený strojní hořák a numerické řízení.
Rozměry celého zařízení, maximální hmotnost svařence ani další konstrukční parametry nejsou v dostupné tabulce pro KEG 111 specifikovány; konkrétní konfigurace se proto odvíjí od svařované součásti a požadavků daného pracoviště.
Hlavní výhody
AVP KEG řeší automatické kruhové svařování tam, kde není praktické otáčet samotným obrobkem. Pevné upnutí svařence a rotace hořáku o více než 360° umožňují svařovat přípojky a nátrubky i na rozměrnějších konstrukcích a v obtížně přístupných místech.
Nastavitelná rychlost 2–20 ot/min, pneumatický pohyb hořáku, možnost přesunu mezi více přípojkami a numerické řízení umožňují vytvořit opakovatelný automatizovaný pracovní cyklus. Vodou chlazený strojní hořák a prvky jemného nastavení polohy pak umožňují zařízení přizpůsobit konkrétní geometrii svařovaného spoje.
| Typ zařízení | automat pro orbitální svařování |
|---|---|
| Katalogové provedení | KEG 111 |
| Princip svařování | pevný obrobek, rotující svařovací hořák |
| Rotace hořáku | 360° a více |
| Rychlost otáčení | 2–20 ot/min |
| Max. průměr trubky | Ø 40 mm |
| Přísun / odsunutí hořáku | pneumatický |
| Přesun mezi více přípojkami | pneumatický nebo motorický dle konfigurace |
| Svařovací hořák | vodou chlazený strojní hořák |
| Jemné nastavení polohy hořáku | ano |
| Nastavení úhlu svařování | ano |
| Upínací prvky | pneumatické |
| Řízení | numerické |
| Návrat hořáku po svařování | automatický do výchozí polohy |
| Typické svařence | přípojky, nátrubky, hrdla a malé trubky |