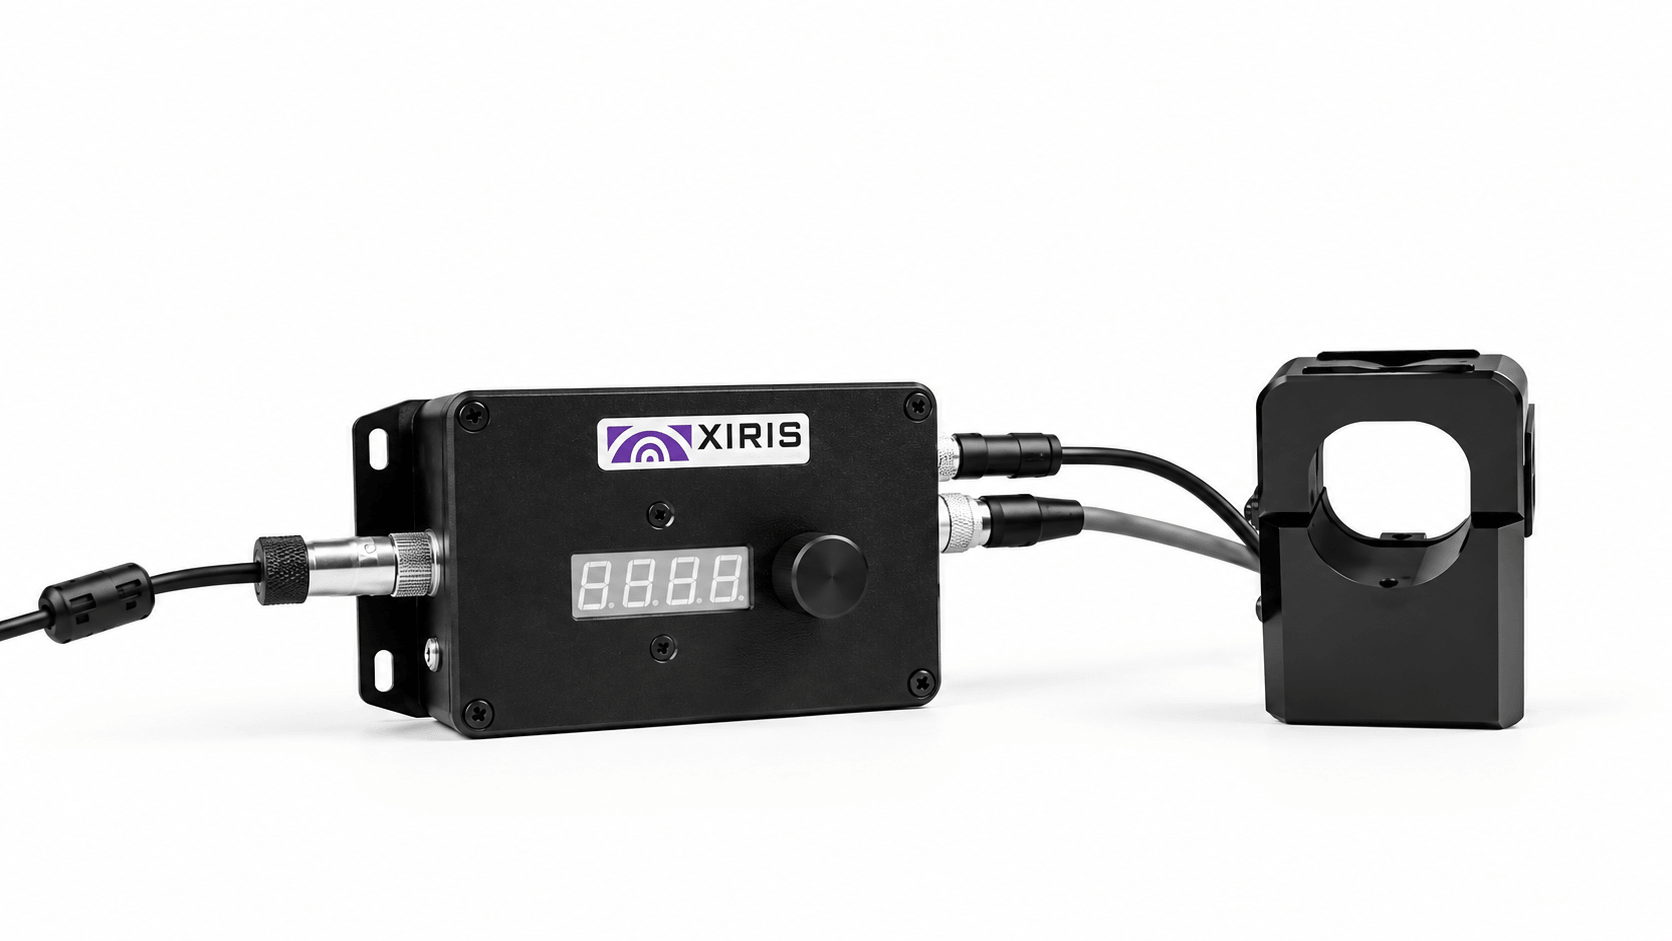
Synchronizační jednotka Xiris Camera Trigger Kit
Značka: Xiris Automation GmbH
Systém je vhodný zejména pro MIG/MAG svařování s pulzním, synergickým i nesynergickým řízením, ale může být využit také s termokamerou XIR-1800 a dalšími kamerami Xiris. Stabilnější obraz usnadňuje vizuální sledování procesu i přesnější měření parametrů, jako jsou rozměry svarové lázně, poloha svarové spáry, poloha drátu nebo teplota.
Proč je synchronizace kamery při pulzním svařování důležitá
Při pulzním MIG/MAG svařování se svařovací proud během jednoho cyklu výrazně mění. Spolu s ním se mění také jas elektrického oblouku. Pokud kamera pracuje v běžném volně běžícím režimu, může jeden snímek vzniknout během velmi jasné fáze a další během výrazně tmavší části cyklu.
Výsledkem může být obraz, který se při sledování jeví jako blikající nebo jasově nestabilní. To komplikuje nejen práci operátora, ale také automatické obrazové zpracování a Machine Vision analýzu. Xiris proto využívá elektrický signál odvozený ze svařovacího procesu k synchronizaci okamžiku expozice kamery.
Snímání vždy ve stejné části svařovacího cyklu
Camera Trigger Kit sleduje svařovací proud a při dosažení nastavené hodnoty generuje trigger signál pro kameru. Kamera tak nemusí pořizovat obraz nezávisle na svařovacím procesu, ale lze ji synchronizovat s určitou částí průběhu proudu.
Díky tomu mohou být snímky pořizovány za podobných světelných podmínek a obraz vykazuje podstatně menší změny jasu mezi jednotlivými snímky.
To je přínosné při sledování například:
- svarové lázně,
- svařovacího drátu,
- svarové spáry,
- polohy drátu vůči spáře,
- geometrie svaru,
- výšky svarové housenky,
- termálních dat z XIR-1800.
Bezkontaktní snímání svařovacího proudu
Standardní Camera Trigger Kit obsahuje proudový snímač s Hallovým senzorem, který se instaluje kolem zemnicího vodiče svařovacího zdroje. Není tak nutné vytvářet přímé elektrické propojení mezi vysokým svařovacím proudem a triggerovým vstupem kamery. Na systémovém schématu výrobce je snímač umístěn přímo kolem zemnicího kabelu mezi svařovacím zdrojem a svařencem. Trigger Controller následně zpracuje signál ze senzoru a poskytne synchronizační signál připojené kameře.
Toto provedení výrobce doporučuje zejména pro GMAW/MIG/MAG v nesynergickém, pulzním a synergickém režimu.
Rozsah detekovaného proudu 40–400 A
Standardní proudový snímač pracuje podle technického listu v rozsahu: 40–400 A.
Maximální průměr kabelu vedeného proudovým senzorem činí: 32 mm.
Výrobce v datasheetu současně uvádí maximální průměr svařovacího drátu 1,6 mm pro specifikovanou konfiguraci systému.
Jednoduché nastavení prahové hodnoty
Trigger Controller je vybaven jedním ovladačem pro nastavení prahové hodnoty. Obsluha tak může určit úroveň svařovacího proudu, při které má být trigger signál vytvořen.
To umožňuje systém přizpůsobit různým svařovacím programům a průběhům proudu bez složitého zásahu do hardwaru.
Jemnější nastavení časování obrazu je následně možné provádět také softwarově v Xiris WeldStudio.
Pozitivní a negativní hrana signálu
WeldStudio umožňuje pracovat s triggerem podle pozitivní nebo negativní hrany svařovacího průběhu a doplnit programovatelné časové zpoždění.
To je důležité proto, že ideální okamžik pro pořízení snímku nemusí nastat přesně v okamžiku překročení nastavené proudové hodnoty. Pomocí zpoždění lze expozici posunout do části cyklu, ve které jsou nejlépe viditelné požadované vlastnosti procesu.
Například lze nastavit snímání tak, aby kamera lépe zobrazovala:
- svarovou lázeň,
- přechod kapky přídavného materiálu,
- svařovací drát,
- okolní základní materiál,
- svarovou spáru.
Pulzní MIG/MAG a krátký oblouk
Trigger Kit je vhodný i pro procesy, u kterých dochází během jediného cyklu k extrémním změnám jasu. U svařování krátkým obloukem například dochází k opakovanému kontaktu drátu se svařencem. Oblouk v okamžiku zkratu zhasne, proud vzroste a následně dochází k oddělení kapky a opětovnému zapálení oblouku. Tento děj se opakuje mnohokrát za sekundu a vytváří velmi proměnlivé světelné podmínky.
Synchronizace kamery s proudovým průběhem umožňuje snímat proces ve zvoleném okamžiku a získat tak opakovatelnější obraz jednotlivých cyklů přenosu kovu.
Synergické a pokročilé MIG/MAG procesy
Xiris uvádí Camera Trigger Kit také pro pokročilé pulzní a řízené režimy svařování, například Surface Tension Transfer (STT) nebo Cold Metal Transfer (CMT). U těchto procesů se proud a napětí mění podle přesně řízeného průběhu. Pokud je třeba detailně analyzovat konkrétní fázi tohoto cyklu, je synchronizované snímání výrazně vhodnější než běžný volně běžící režim kamery.
Volitelný Voltage Sensor pro CMT
Pro specifické aplikace nabízí Xiris také volitelný Voltage Sensor – napěťový snímač.
Ten umožňuje vytvořit přesnější trigger signál na základě průběhu svařovacího napětí. Výrobce jej doporučuje především pro Cold Metal Transfer – CMT, kde může být napěťový průběh pro synchronizaci vhodnější než samotné sledování proudu.
Napěťový snímač pracuje podle datasheetu v rozsahu: −50 až +50 V.
CMT, XIR-1800 a WAAM z hliníku
Napěťový trigger výrobce výslovně zmiňuje v souvislosti s termokamerou XIR-1800 a aplikacemi WAAM z hliníkových slitin využívajícími CMT. Při termografickém měření je přesná synchronizace důležitá, protože výrazné změny intenzity oblouku mohou ovlivňovat obraz a následné vyhodnocování teploty. Přesnější časování expozice tak pomáhá získat konzistentnější vstupní data pro termální analýzu.
Standardní a napěťové provedení
Xiris dokumentuje dvě základní konfigurace:
| Konfigurace | Princip |
|---|---|
| Standard Camera Trigger Kit | snímání svařovacího proudu Hallovým senzorem na zemnicím kabelu |
| Camera Trigger Kit + Voltage Sensor | doplnění o snímání svařovacího napětí |
Systémové schéma výrobce ukazuje, že standardní konfigurace používá proudový Hallův snímač, zatímco rozšířená varianta přidává samostatný Voltage Trigger Kit připojený k elektrickému obvodu svařovacího zdroje.
Napájení i trigger jedním systémem
Camera Trigger Controller podle technického listu poskytuje připojené kameře jak napájení, tak trigger signál, což zjednodušuje kabeláž celého kamerového systému.
Napájecí a triggerové kabely jsou dostupné v délkách: 5 / 10 / 20 m.
Samotný kabel proudového nebo napěťového snímače má délku: 2,5 m.
Kompatibilní kamery Xiris
Technický list uvádí kompatibilitu s následujícími kamerami:
| Kamera | Camera Trigger Kit |
|---|---|
| XIR-1800 | ano |
| XVC-1000 / XVC-1100 | ano |
| XVC-1000e / XVC-1100e | ano |
| XVC-700 / XVC-710 | ano |
| XVC-750 | ano, v provedení s triggerem |
Aktuální stránka nástrojů Xiris zároveň popisuje Camera Trigger Kit obecně jako doplněk kompatibilní se svařovacími kamerami Xiris.
Například u současného NIR systému XVC-750T + XLP-850 výrobce výslovně uvádí Camera Trigger Kit jako volitelnou možnost synchronizace kamery se svařovacím procesem.
Jedna kamera na jeden Trigger Kit
Podle technického listu je jeden Camera Trigger Kit určen pro: 1 kameru. U vícekamerového pracoviště je tedy nutné konfiguraci triggerů řešit podle počtu kamer a požadovaného způsobu synchronizace.
WeldStudio
Camera Trigger Kit spolupracuje se softwarem Xiris WeldStudio. V něm lze nastavovat časování kamery a další parametry snímání.
Mezi funkce související s triggerem patří například:
- triggerování pomocí Camera Trigger Kitu,
- detekce pozitivní a negativní hrany,
- programovatelné zpoždění,
- samostatný Trigger Mode,
- automatické přepínání mezi svařovacím a nesvařovacím režimem.
Díky tomu lze hardwarové snímání svařovacího proudu kombinovat s přesným softwarovým nastavením okamžiku expozice.
WeldSDK
Camera Trigger Kit je podle technického listu podporován také prostřednictvím: Xiris WeldSDK.
To umožňuje výrobcům svařovacích zařízení a integrátorům začlenit řízení kamerového systému a triggerování do vlastního softwaru nebo HMI automatizovaného pracoviště.
Přínos pro Machine Vision a měření
Stabilní jas obrazu je důležitý nejen pro operátora, ale ještě více pro automatické obrazové algoritmy.
Pokud se jas mezi jednotlivými snímky výrazně mění, může být komplikovanější spolehlivě určovat:
- okraj svarové lázně,
- její rozměry,
- polohu drátu,
- polohu svarové spáry,
- výšku housenky,
- teplotní hodnoty.
Výrobce proto Camera Trigger Kit spojuje přímo se zlepšením real-time measurements svarové lázně, spáry, polohy drátu a teplot.
Typické použití
Camera Trigger Kit je vhodný zejména pro aplikace, kde dochází k rychlým změnám elektrických a světelných podmínek svařovacího procesu:
- pulzní MIG/MAG,
- synergické MIG/MAG,
- nesynergické MIG/MAG,
- svařování krátkým obloukem,
- STT a další řízené procesy přenosu kovu,
- CMT s volitelným napěťovým senzorem,
- WAAM,
- termální monitoring pomocí XIR-1800,
- Machine Vision analýzu svarové lázně,
- výzkum a vývoj svařovacích procesů,
- automatizovaná výrobní pracoviště.
Xiris Camera Trigger Kit není samostatnou kamerou ani řídicí jednotkou svařovacího zdroje – jedná se o doplněk kamerového systému, který synchronizuje pořizování obrazu s průběhem svařovacího procesu.
Camera Trigger Kit vs. běžné snímání kamery
| Vlastnost | Volný chod kamery | Camera Trigger Kit |
|---|---|---|
| Časování snímků | podle interního taktu kamery | podle svařovacího procesu |
| Vztah ke svařovacímu proudu | žádný | synchronizovaný |
| Kolísání jasu u pulzního procesu | může být výrazné | lze výrazně omezit |
| Opakovatelnost okamžiku snímání | nižší | vyšší |
| Machine Vision | obtížnější při kolísání obrazu | stabilnější vstupní obraz |
| Programovatelné zpoždění | dle kamery/software | ano přes WeldStudio |
Právě tato synchronizace je hlavním účelem Camera Trigger Kitu – kamera nezískává náhodné snímky z různých částí svařovacího cyklu, ale lze ji řídit tak, aby opakovaně snímala proces za podobných elektrických a světelných podmínek.
Hlavní výhody
Xiris Camera Trigger Kit umožňuje synchronizovat svařovací kameru s elektrickým průběhem svařovacího zdroje a získat tak stabilnější a opakovatelnější obraz pulzních svařovacích procesů. Standardní provedení používá bezkontaktní Hallův snímač na zemnicím kabelu, takže není nutné přímo elektricky spojovat svařovací proud s triggerovým obvodem kamery.
Rozsah detekce 40–400 A, jednoduché nastavení prahové hodnoty, programovatelné časování ve WeldStudio a volitelný Voltage Sensor −50 až +50 V umožňují systém použít od běžných pulzních MIG/MAG aplikací až po CMT, WAAM a termální měření s XIR-1800.
| Typ | synchronizační jednotka pro svařovací kamery |
|---|---|
| Primární použití | stabilizace snímání pulzních svařovacích procesů |
| Standardní snímání | svařovací proud – Hallův senzor |
| Rozsah detekce proudu | 40–400 A |
| Max. průměr kabelu v proudovém senzoru | 32 mm |
| Max. průměr svařovacího drátu uváděný výrobcem | 1,6 mm |
| Volitelný snímač | Voltage Sensor |
| Rozsah napěťového snímače | −50 až +50 V |
| Rozměry Trigger Controlleru | 116 × 77 × 38 mm |
| Rozměry Voltage Sensoru | 116 × 77 × 38 mm |
| Délka kabelu senzoru | 2,5 m |
| Power & Trigger kabel | 5 / 10 / 20 m |
| Počet kamer na jeden Trigger Kit | 1 |
| Napájení | 110–240 V přes síťový adaptér |
| Software | WeldStudio |
| Integrace | WeldSDK |
| Standardní konfigurace | Current Sensor / Hall Sensor |
| Volitelná konfigurace | Voltage Sensor |
| Shoda uvedená v datasheetu | RoHS, FCC, CE (pending v datasheetu 11/2023) |