Sloupová svařovací konzola AVP KVS-L
Značka: AVP
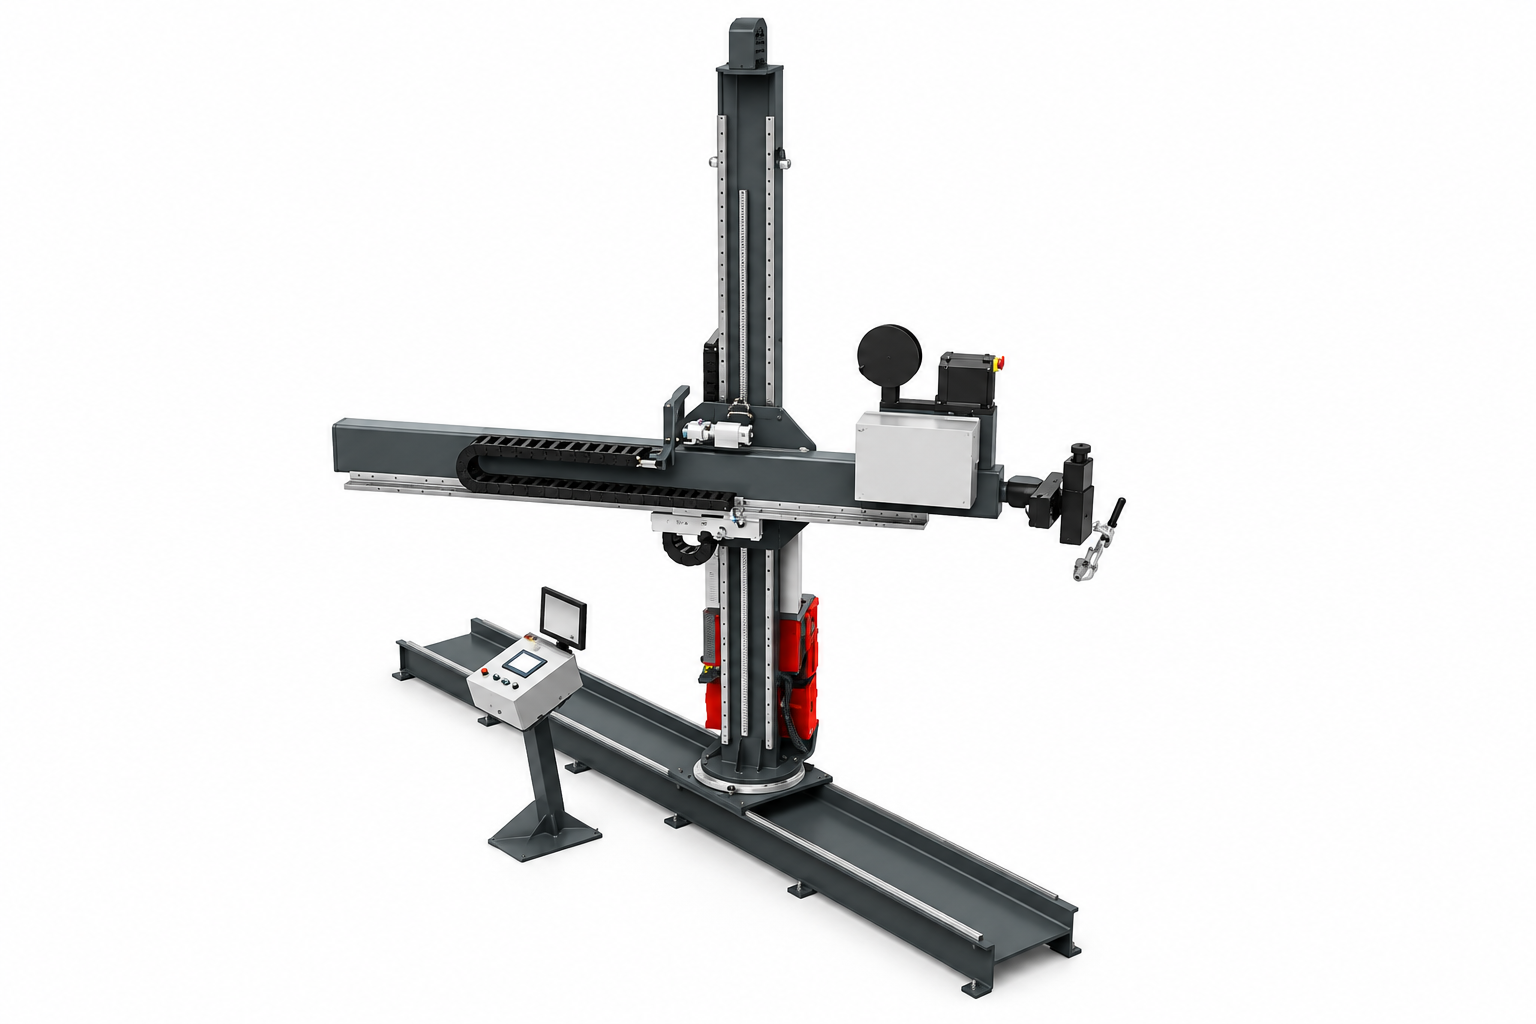
Zařízení se skládá ze základní jednotky, vertikálního sloupu a horizontálního svařovacího výložníku. Svařovací rameno se pohybuje motoricky ve vertikální i horizontální ose, přičemž rychlost pohybu je nastavitelná. Základnu lze pevně ukotvit k podlaze nebo doplnit o pojezd po kolejnici, takže lze celý manipulátor přesouvat podél rozměrného svařence.
Použití
AVP KVS-L je vhodný zejména pro:
- mechanizované a automatizované TIG a MIG/MAG svařování,
- plazmové svařování,
- svařování pod tavidlem SAW podle konfigurace,
- podélné a obvodové svařování,
- svařování potrubí a válcových dílů,
- výrobu nádrží, zásobníků a technologických zařízení,
- vícevrstvé svařování silnějších potrubních dílů,
- kombinaci s válečkovými nebo otočnými polohovadly,
- automatické sledování svarové spáry,
- aplikace s AVC nebo oscilací hořáku.
Sloupové manipulátory AVP jsou konstruovány tak, aby je bylo možné synchronizovat s různými typy polohovadel a vytvořit tak kompletní automatizované svařovací pracoviště.
Konstrukce KVS-L
KVS-L se skládá ze tří hlavních konstrukčních částí – základní jednotky, vertikálního sloupu a horizontálního ramene. Toto uspořádání umožňuje přesné polohování svařovací hlavy ve velkém pracovním prostoru.
Základní jednotka a pojezd
Základní jednotku lze pevně ukotvit k podlaze, případně ji vybavit horizontálním pojezdem po kolejnicích. Pojezd může být ruční nebo volitelně motorický s nastavitelnou rychlostí. Standardní délku kolejnice výrobce uvádí 6 metrů, přičemž konkrétní provedení lze přizpůsobit pracovišti.
Tato konfigurace umožňuje svařovací hlavu přesouvat podél dlouhých obrobků bez nutnosti manipulovat se samotným svařencem.
Vertikální sloup
Na základně je umístěn vertikální sloup s křížovým vedením, kolem kterého lze manipulátor natočit do požadované pracovní polohy.
Standardně je otáčení sloupu ruční, přičemž jako volitelné provedení lze použít také motorické otáčení. Na sloupu může být umístěn také svařovací zdroj.
Motorický svařovací výložník
Horizontální svařovací rameno zajišťuje vlastní polohování svařovací hlavy. Pohyb probíhá motoricky ve dvou hlavních osách:
| Osa | Funkce |
|---|---|
| Z | vertikální pohyb svařovacího ramene |
| Y | horizontální vysouvání ramene |
Rychlost obou pohybů lze regulovat. Konkrétní rychlosti jsou podle dokumentace AVP určovány podle požadavků aplikace a použitého pohonu – k dispozici mohou být indukční motory nebo servosystémy.
Dostupné velikosti
KVS-L je dostupný ve třech základních velikostech:
| Parametr | KVS-L 1×1 | KVS-L 2×2 | KVS-L 3,5×2 |
|---|---|---|---|
| Zdvih osy Z | 1 000 mm | 2 000 mm | 3 500 mm |
| Zdvih osy Y | 1 000 mm | 2 000 mm | 2 000 mm |
| Rozměr B | 1 500 mm | 2 600 mm | 4 200 mm |
| Rozměr C | 1 400 mm | 2 700 mm | 2 700 mm |
Rozměry pojezdové základny P1, P2 a délka kolejnice mohou být upraveny podle konkrétního projektu.
Označení jednotlivých variant přibližně odpovídá pracovnímu rozsahu hlavních os. Největší standardně uváděná varianta KVS-L 3,5×2 nabízí vertikální zdvih 3 500 mm a horizontální zdvih 2 000 mm.
Automatické polohování svařovacího hořáku
Na konec svařovacího výložníku lze instalovat dvouosý motorický suport, který zajišťuje jemné automatické polohování svařovacího hořáku.
Takovou konfiguraci lze využít například pro:
- automatickou korekci polohy hořáku,
- AVC – řízení délky oblouku,
- oscilaci svařovacího hořáku,
- automatické sledování svarové spáry.
Tím lze základní pohyb manipulátoru rozšířit o přesné řízení svařovací hlavy přímo v oblasti svaru.
Sledování svarové spáry
KVS-L je konstrukčně připraven pro instalaci různých systémů automatického sledování svaru. AVP uvádí možnost využití:
| Systém | Princip |
|---|---|
| Laserové sledování | bezkontaktní optická detekce svarové spáry |
| Dotykové sledování | mechanický snímač + motorická korekce |
| Mechanické sledování | jednoduché mechanické vedení hořáku |
Sledování lze kombinovat se servomotorickými suporty, které automaticky upravují polohu svařovacího hořáku podle skutečné polohy spoje.
Kamerový dohled nad svařováním
Manipulátor lze doplnit také o svařovací kamery, které umožňují obsluze sledovat svarovou lázeň a okolí elektrického oblouku v reálném čase. Kamerový systém je vhodný zejména u automatizovaných pracovišť, kde obsluha nemá přímý výhled na místo svařování.
Synchronizace s polohovadly
KVS-L se často používá společně s válečkovými polohovadly, otočnými polohovadly a dalšími zařízeními pro manipulaci s obrobkem.
Typickým příkladem je kombinace sloupového manipulátoru s válečkovým polohovadlem při svařování nádrží nebo potrubí. Manipulátor udržuje svařovací hlavu v požadované poloze, zatímco polohovadlo zajišťuje řízené otáčení obrobku. Obě zařízení lze vzájemně synchronizovat.
Volitelné příslušenství
KVS-L lze podle konkrétní aplikace rozšířit například o podavač svařovacího drátu, AVC systém, servomotorické dvouosé suporty, laserové, dotykové nebo mechanické sledování svarové spáry, svařovací kameru, kabelové či bezdrátové dálkové ovládání, synchronizaci s polohovadlem, dvojitou svařovací hlavu nebo tandemové svařování, odsávání a filtraci, monitorování průtoku ochranného plynu nebo dotykový ovládací panel.
Výrobce nabízí rovněž individuální konfigurace podle požadovaného svařovacího procesu a způsobu automatizace.
KVS-L vs. KVS-T
KVS-L představuje lehčí a kompaktnější variantu řady sloupových manipulátorů AVP. KVS-T je naproti tomu navržen pro vyšší zatížení svařovacího ramene a větší pracovní rozsahy.
| Vlastnost | KVS-L | KVS-T |
|---|---|---|
| Konstrukce | lehčí provedení | těžké průmyslové provedení |
| Typické obrobky | do cca Ø 3 m | větší a těžší svařence |
| Max. standardní zdvih Z dle tabulky | 3 500 mm | 5 000 mm |
| Max. standardní zdvih Y | 2 000 mm | 5 000 mm |
| Pohyb Z/Y | motorický | motorický |
| Spolupráce s polohovadly | ano | ano |
| SAW | dle konfigurace | vhodné i pro těžké SAW aplikace |
Hlavní výhody
AVP KVS-L nabízí motorické polohování svařovací hlavy ve dvou osách, modulární konstrukci a možnost synchronizace s polohovadly. Tři základní velikosti umožňují zvolit pracovní rozsah podle rozměru vyráběného dílu, přičemž největší varianta nabízí vertikální zdvih až 3,5 m.
Možnost doplnění o servopohony, AVC, oscilaci, automatické sledování svarové spáry, kamerový dohled a dálkové řízení umožňuje KVS-L využít od jednoduššího mechanizovaného pracoviště až po komplexnější automatizovaný svařovací systém.
| Typ zařízení | sloupový svařovací manipulátor |
|---|---|
| Provedení | light-duty / lehčí konstrukce |
| Varianty | KVS-L 1×1 / 2×2 / 3,5×2 |
| Vertikální zdvih Z | 1 000–3 500 mm |
| Horizontální zdvih Y | 1 000–2 000 mm |
| Pohyb os Z/Y | motorický |
| Regulace rychlosti os | ano |
| Otáčení sloupu | ruční |
| Motorické otáčení sloupu | volitelně |
| Horizontální pojezd celé jednotky | volitelný |
| Pojezd | ruční nebo motorický |
| Standardní délka kolejnice | 6 m |
| Servo křížové suporty | volitelně |
| Synchronizace s polohovadlem | ano |
| AVC | volitelně |
| Sledování svarové spáry | laserové / dotykové / mechanické |
| Svařovací kamery | volitelně |
| Typické procesy | TIG, MIG/MAG, plazma, SAW dle konfigurace |