AVP automatické systémy sledování svarové spáry
Značka: AVP
Systémy lze integrovat do automatizovaných svařovacích zařízení AVP a podle konkrétní aplikace kombinovat s motorickými křížovými suporty, řídicími jednotkami a HMI ovládáním. Výsledkem je přesnější vedení hořáku bez nutnosti, aby obsluha během svařování neustále ručně korigovala jeho polohu.
Použití
Systémy sledování svarové spáry AVP jsou vhodné zejména pro:
- automatizované podélné a obvodové svařování,
- svařování dílů s proměnlivou polohou svarové spáry,
- svařování zakřivených dílů a potrubí,
- kompenzaci výrobních a upínacích tolerancí,
- automatickou korekci výšky a boční polohy hořáku,
- sériovou výrobu s požadavkem na opakovatelnost,
- integraci do svařovacích automatů a mechanizovaných pracovišť,
- automatickou detekci začátku a konce svařovaného dílu.
AVP systém konfiguruje podle konkrétní aplikace a volí vhodný typ senzoru a principu sledování.
Laserové sledování svarové spáry
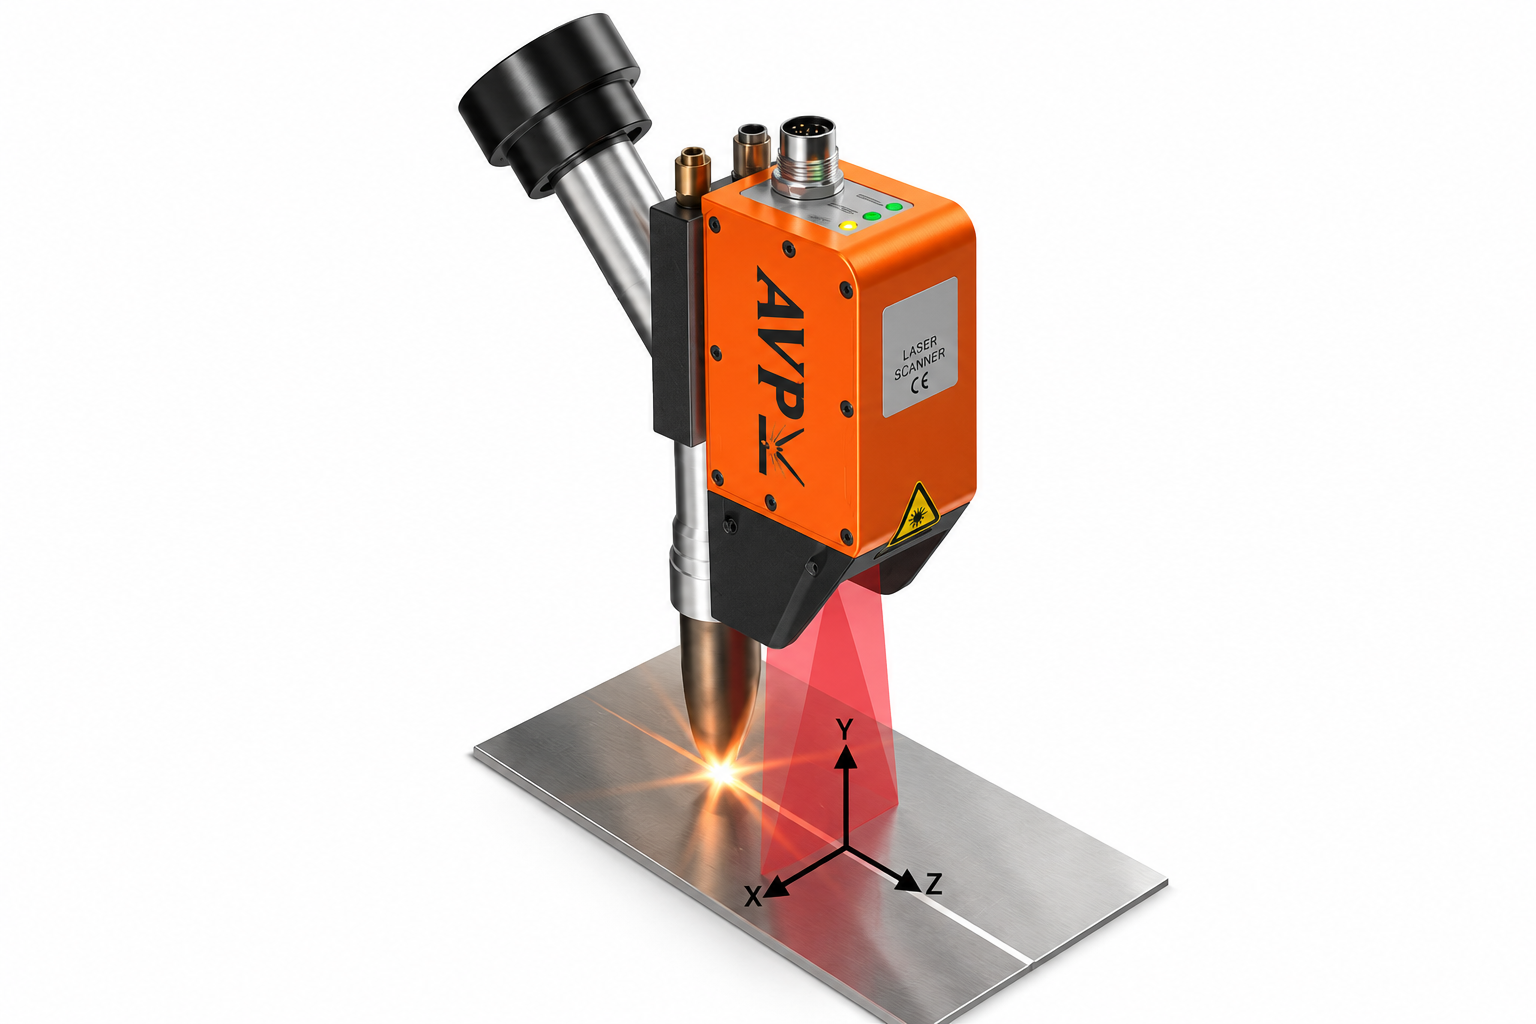
Laserový sledovací systém využívá optický senzor umístěný před svařovacím hořákem. Senzor průběžně snímá geometrii svarové spáry a předává informace řídicímu systému, podle kterých se upravuje poloha hořáku.
Laserový senzor dokáže podle výrobce vyhodnocovat například:
| Sledovaný parametr | Funkce |
|---|---|
| Poloha svarové spáry | automatické vedení hořáku |
| Šířka spáry | průběžné měření geometrie |
| Hloubka spáry | vyhodnocení profilu spoje |
| Tvar svarového spoje | zobrazení v softwaru |
| Poloha hrany | korekce dráhy svařování |
| Stav sledování | zobrazení v reálném čase |
Informace o tvaru spáry a aktuálním stavu sledování jsou zobrazovány prostřednictvím softwaru.
Automatická korekce polohy hořáku ve dvou osách
Během svařování systém koriguje dráhu a výšku svařovacího hořáku pomocí motorického dvouosého křížového suportu.
Tím lze automaticky kompenzovat:
X – boční odchylku vůči svarové spáře
Y – změnu výšky hořáku vůči obrobku
Sledovací systém tak nepoužívá pouze předem naprogramovanou trajektorii, ale průběžně reaguje na skutečnou polohu spoje.
Software pro laserové sledování
Laserový systém je doplněn softwarem pro nastavení a kontrolu procesu. Výrobce uvádí přednastavené typy svarových spojů a optimalizované parametry, což usnadňuje konfiguraci systému pro různé aplikace.
Mezi další vlastnosti patří:
| Funkce | Provedení |
|---|---|
| Zobrazení svarové spáry | v reálném čase |
| Přednastavené typy spojů | ano |
| Ukládání parametrů | ano |
| Spojení senzor – počítač | Ethernet |
| Napájení senzoru | PoE – Power over Ethernet |
| Integrace do HMI stroje | ano |
| Samostatný PC | u některých senzorů není při provozu nutný |
U vybraných senzorů je počítač potřeba pouze při změně nebo ukládání parametrů. Nastavení samotného stroje a sledovacího systému lze podle konfigurace zobrazit společně na jednom HMI displeji.
Sledování nepravidelných a zakřivených dílů
Laserové sledování lze využít také u nerovných nebo zakřivených svařenců, například potrubních dílů. Dvouosé řízení průběžně přizpůsobuje polohu hořáku skutečné geometrii obrobku. U silně lesklých povrchů, zejména některých aplikací s nerezovou ocelí, může být standardní optické sledování náročnější. AVP proto pro takové aplikace doporučuje zvolit speciální typ senzoru podle konkrétních podmínek.
Dotykové sledování – 2 osy
Alternativou k laserovému systému je dotykové sledování svarové spáry. Sestava se skládá z řídicí jednotky, snímacího prvku a motorického dvouosého servosuportu.
Senzor mechanicky sleduje geometrii spoje a předává řídicí jednotce informaci potřebnou pro korekci polohy svařovací hlavy. Systém nevyžaduje programování sledovací trajektorie a může automaticky pracovat také na zakřivených dílech, pokud se potřebné korekce nacházejí v pracovním rozsahu servosuportu.
Princip dotykového sledování
| Část systému | Funkce |
|---|---|
| Sledovací sonda | mechanicky snímá polohu spoje |
| Řídicí jednotka | vyhodnocuje polohu sondy |
| Motorický suport | koriguje polohu svařovací hlavy |
| Počet řízených os | 2 |
| Programování dráhy sledování | není vyžadováno |
| Sledování zakřivených dílů | ano, v rozsahu suportu |
AVP mechanické sledování – 1 osa
Pro jednodušší aplikace nabízí AVP také mechanický jednooký systém sledování určený pro použití na strojích AVP. Na rozdíl od laserového a dvouosého dotykového systému nepoužívá motory. Sleduje pouze změnu výšky ve svislé ose pomocí pružinového mechanismu a vodicího kolečka, které udržuje konstantní vzdálenost svařovacího hořáku od povrchu obrobku.
Před zahájením svařování se hořák nastavuje pomocí ručních křížových suportů se zdvihem 40 mm a naklápěcích prvků.
| Parametr | AVP mechanické sledování |
|---|---|
| Počet sledovaných os | 1 – vertikální |
| Motorický pohon sledování | ne |
| Princip | pružina + vodicí kolečko |
| Ruční křížový suport | zdvih 40 mm |
| Korekce výšky hořáku | mechanická |
| Určení | stroje AVP |
Automatická detekce začátku a konce svaru
AVP nabízí také systém automatické detekce hran obrobku pro svařovací automaty řady VSV. Jeho úkolem není průběžné sledování celé svarové spáry, ale automatické nalezení začátku a konce svařovaného dílu.
Detekce probíhá v reálném čase během svařování a není nutné provádět předchozí skenování obrobku. K dispozici jsou dvě základní technologie:
| Technologie | Detekce |
|---|---|
| Laserový snímač vzdálenosti | změna výšky obrobku |
| Kamera strojového vidění | výška, kontrast, stíny a podle konfigurace také šířka mezery |
Laserový senzor podle katalogu spolehlivě detekuje výškovou změnu od 0,8 mm.
Detekce velmi tenkých plechů
U velmi tenkých plechů o tloušťce přibližně 0,4–0,8 mm výrobce doporučuje použít kameru strojového vidění. U těchto materiálů nemusí být výškový rozdíl dostatečný pro spolehlivou laserovou detekci.
Kamera může kromě výškové změny využívat také změnu kontrastu a stínů, takže má více informací pro spolehlivé rozpoznání hrany materiálu.
Přehled systémů AVP
| Systém | Princip | Osy korekce | Typické použití |
|---|---|---|---|
| Laserové sledování | optický laserový senzor | 2 | přesné automatické sledování svarové spáry |
| Dotykové sledování | mechanická sledovací sonda + servopohon | 2 | robustní automatické sledování |
| Mechanické sledování AVP | pružina + vodicí kolečko | 1 | jednoduchá korekce výšky |
| Laserová detekce hran | měření vzdálenosti | – | automatický Start/Stop |
| Kamerová detekce hran | strojové vidění | – | Start/Stop a kontrola velmi tenkých plechů |
Hlavní výhody
Systémy AVP umožňují přizpůsobit způsob sledování konkrétním požadavkům svařovací aplikace – od jednoduché mechanické korekce výšky až po laserové dvouosé sledování geometrie svarové spáry v reálném čase.
Automatická korekce polohy hořáku omezuje vliv rozměrových a polohových odchylek svařence, snižuje potřebu manuálních zásahů obsluhy a pomáhá udržovat stabilní polohu svařovací hlavy vůči spoji. Pro jednodušší automatizaci lze systém doplnit pouze o detekci začátku a konce dílu pomocí laserového senzoru nebo kamery.