Svařovací elektrody Metalweld INOX 308L
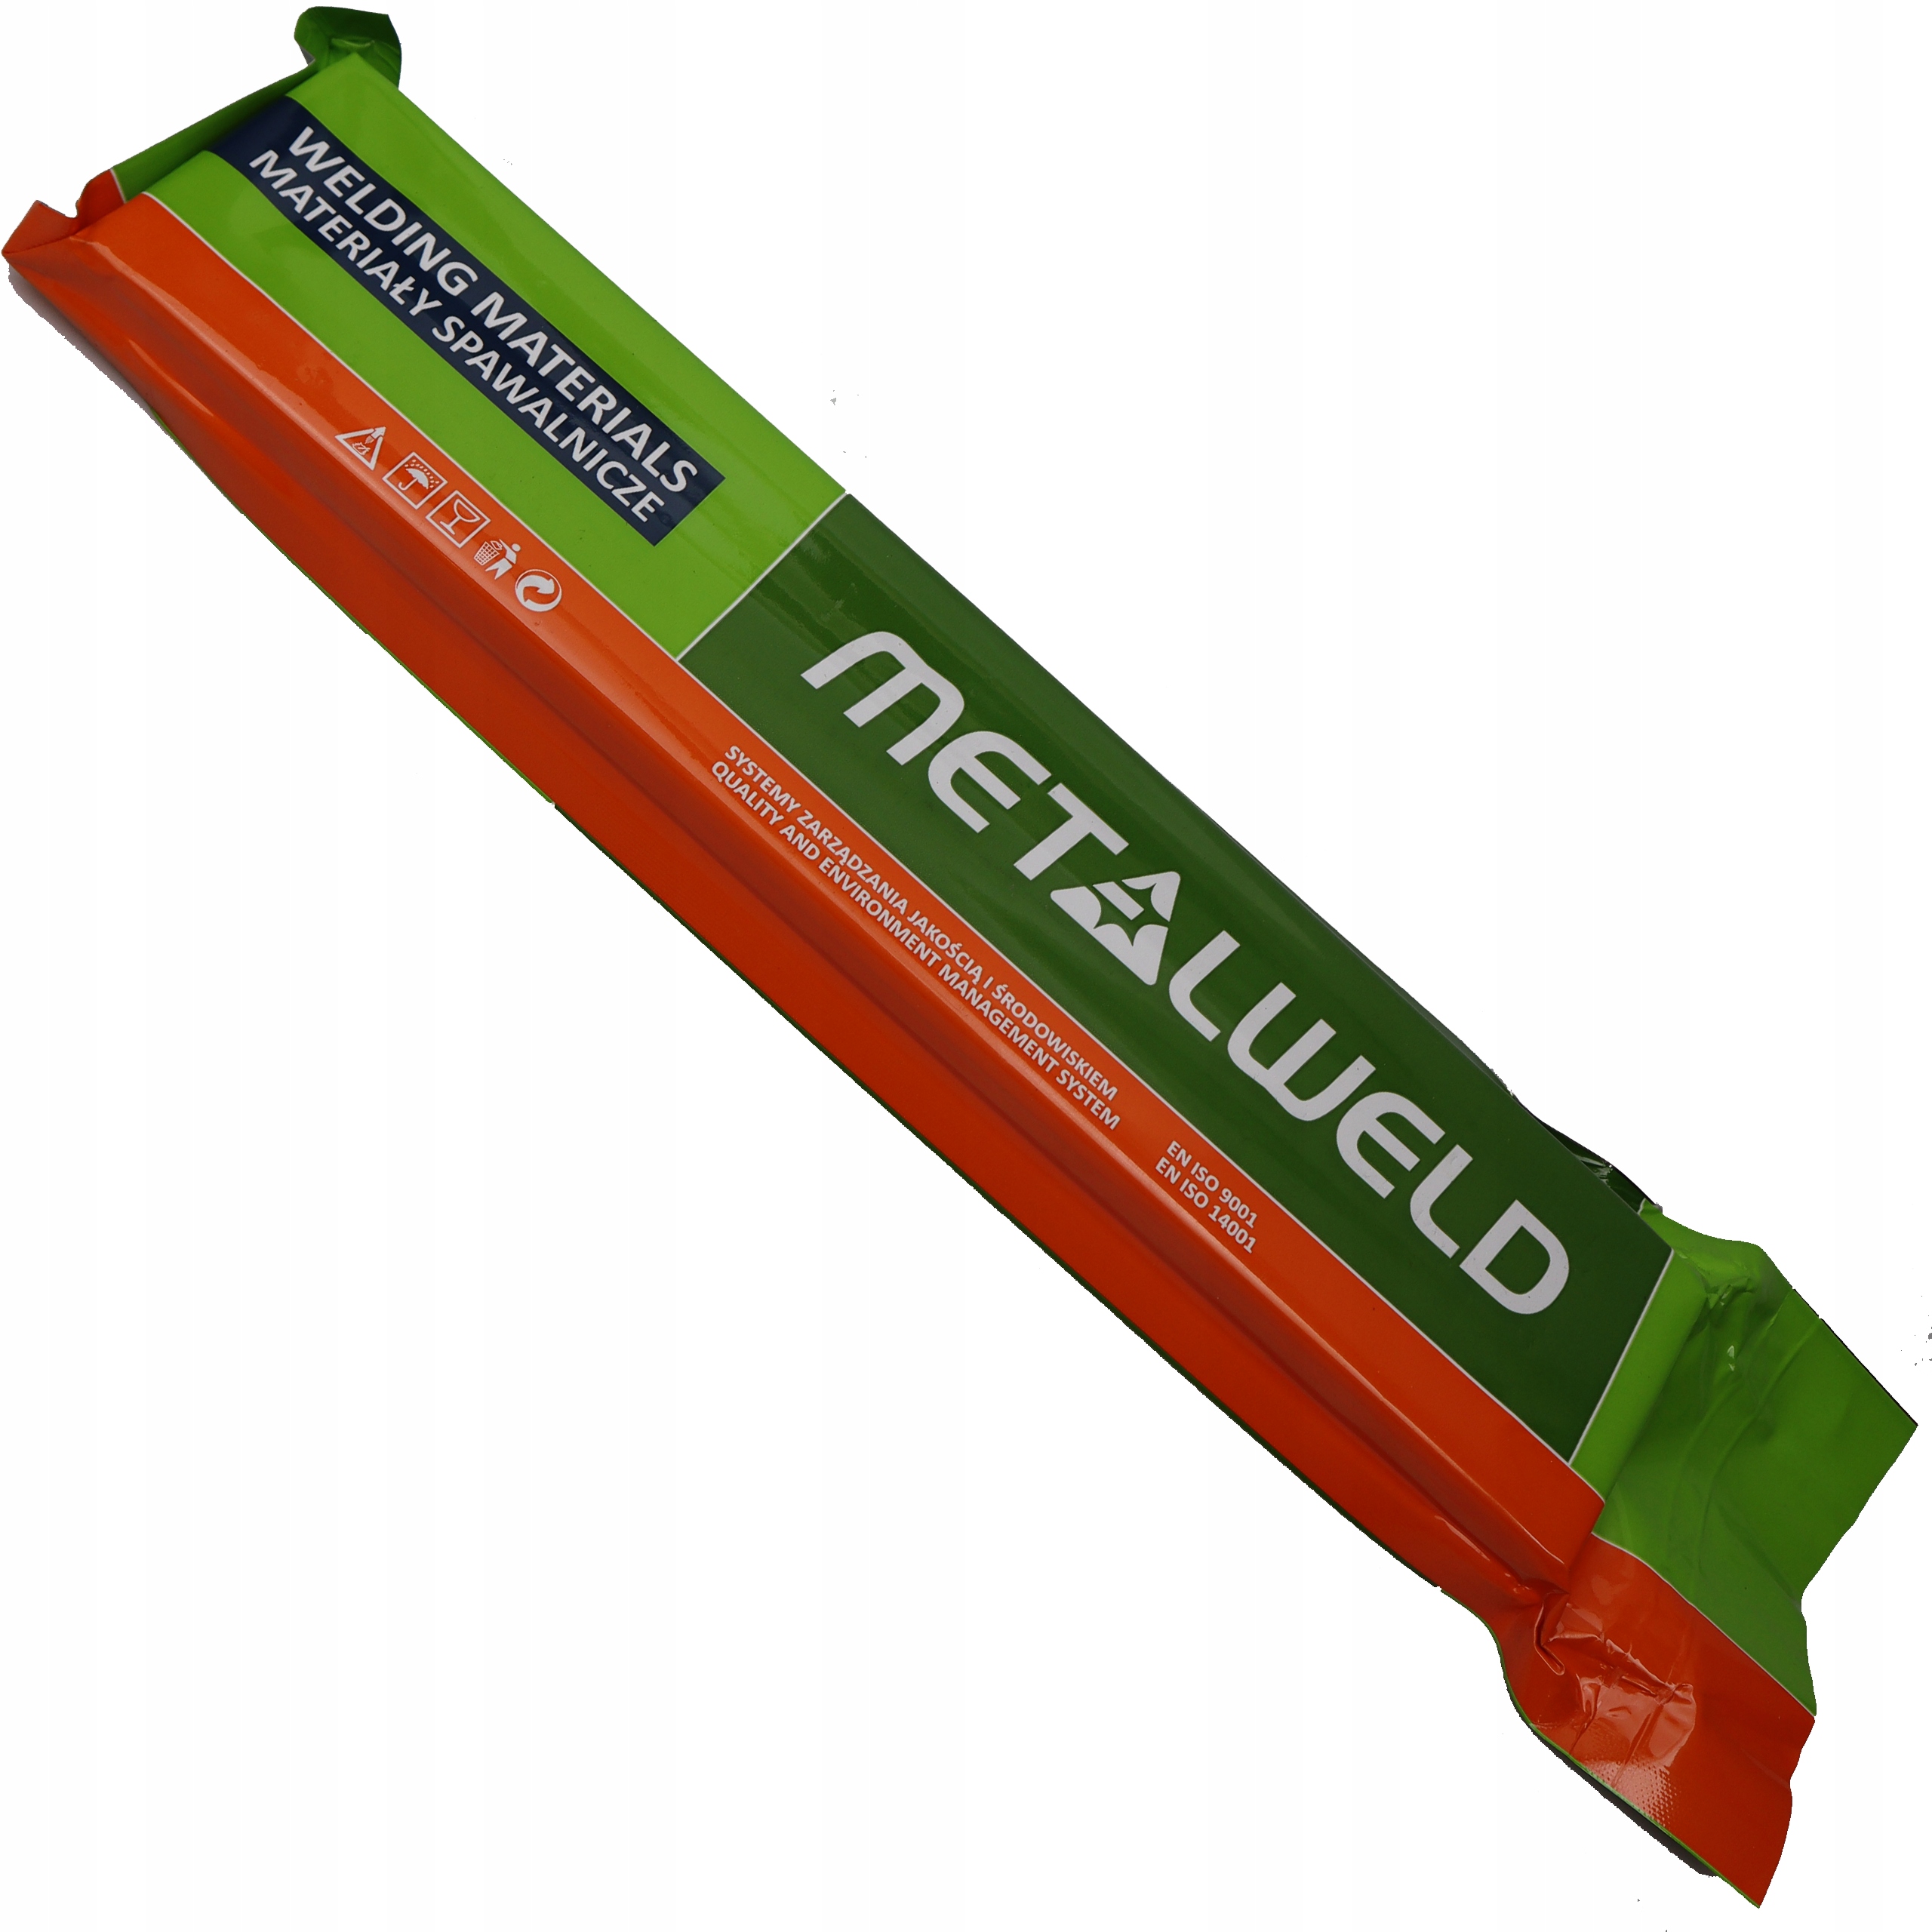
Značka: Metalweld
Elektrody mají velmi dobré primární i opakované zapalování, stabilní soustředěný oblouk a vytvářejí hladkou svarovou housenku s jemnou kresbou. Struska se po svaření snadno až samovolně odděluje. Svarový kov je odolný proti trhlinám za tepla a proti mezikrystalové korozi až do přibližně 350 °C.
Použití
INOX 308L jsou vhodné zejména pro:
- nerezové oceli typu AISI 304 a 304L,
- stabilizované oceli AISI 321 a 347,
- potrubí a technologická zařízení,
- potravinářský a nápojový průmysl,
- farmaceutická zařízení,
- chemický a petrochemický průmysl,
- nádrže a zásobníky,
- výměníky tepla,
- nerezové konstrukce a architektonické prvky,
- lodní a průmyslové konstrukce.
Mezi běžné základní materiály patří například 1.4301, 1.4306, 1.4311, 1.4541 a 1.4550.
Klasifikace
| Norma | Klasifikace |
|---|---|
| EN ISO 3581-A | E 19 9 L R 12 |
| AWS A5.4 | E308L-16 |
| DIN 8556 | E 199L R 12 |
| Werkstoffnummer | 1.4316 |
Aktuální produktová specifikace Metalweld uvádí klasifikaci AWS E308L-16.
Svařovací vlastnosti
Mezi hlavní vlastnosti elektrod INOX 308L patří:
- rutilový obal,
- velmi dobré zapalování i opakované zapalování,
- stabilní a soustředěný oblouk,
- snadné vedení svarové housenky,
- hladký svar s jemnou kresbou,
- snadno odstranitelná až samooddělující se struska,
- odolnost svarového kovu proti trhlinám za tepla,
- dobrá odolnost proti mezikrystalové korozi,
- výtěžnost svarového kovu přibližně 110 %.
Mechanické vlastnosti svarového kovu
| Parametr | Typická hodnota |
|---|---|
| Mez kluzu Re | > 320 MPa |
| Pevnost v tahu Rm | > 510 MPa |
| Tažnost A5 | > 30 % |
| Vrubová houževnatost při +20 °C | > 55 J |
| Vrubová houževnatost při −190 °C | > 30 J |
Elektroda si tak zachovává dobrou houževnatost i při velmi nízkých teplotách.
Chemické složení svarového kovu
| Prvek | Typický obsah |
|---|---|
| Uhlík C | < 0,03 % |
| Křemík Si | 0,80 % |
| Mangan Mn | 0,70 % |
| Chrom Cr | 19,0 % |
| Nikl Ni | 10,0 % |
Velmi nízký obsah uhlíku omezuje riziko precipitace karbidů chromu a podporuje odolnost svarového kovu proti mezikrystalové korozi.
Feritový obsah
Svarový kov má austenitickou mikrostrukturu s kontrolovaným podílem feritu.
| Parametr | Hodnota |
|---|---|
| Typická hodnota FN | cca 5 |
| Rozsah feritu ve svarovém kovu | přibližně 4–10 FN |
Menší podíl feritu přispívá k odolnosti svarového kovu proti vzniku trhlin za tepla.
Dostupné rozměry a svařovací proud
| Průměr × délka | Svařovací proud | Hmotnost balení | Přibližně ks/kg |
|---|---|---|---|
| 2,0 × 300 mm | 30–60 A | 1,3 kg | 85 |
| 2,5 × 300 mm | 40–85 A | 1,4 kg | 54 |
| 3,2 × 350 mm | 60–120 A | 1,7 kg | 27 |
| 4,0 × 350 mm | 110–165 A | 1,7 kg | 18 |
| 5,0 × 350 mm | 165–230 A | 1,7 kg | 12 |
Aktuální nabídka výrobce zahrnuje průměry 2,0 až 5,0 mm.
Skladování a přesušení
V případě potřeby lze elektrody přesušit při teplotě 300–350 °C po dobu 2 hodin. Doporučená mezivrstvová teplota při svařování je přibližně 150 °C.
Schválení
Elektrody Metalweld INOX 308L mají schválení UDT.