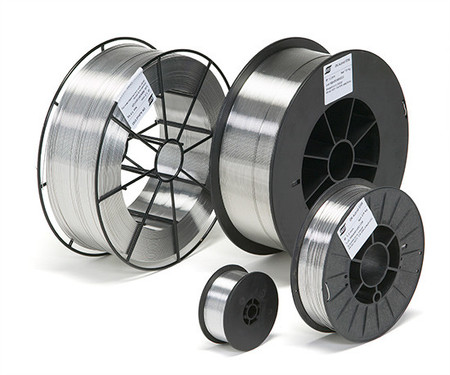
Svařovací drát ESAB OK Autrod 2209
Značka: ESAB Vamberk
Drát vytváří duplexní svarový kov s vysokou všeobecnou korozní odolností. Velmi dobrých vlastností dosahuje v prostředích obsahujících chloridy a sirovodík, kde poskytuje vysokou odolnost proti mezikrystalové a bodové korozi a zejména proti koroznímu praskání pod napětím.
Pro svařování duplexních ocelí
OK Autrod 2209 je určen především pro svařování duplexních korozivzdorných ocelí typu 2205. Typickým základním materiálem je například 1.4462 / UNS S31803 / S32205.
Použití zahrnuje zejména:
- chemický a petrochemický průmysl,
- potrubní systémy a tlaková zařízení,
- zařízení pracující v prostředí s obsahem chloridů,
- offshore a námořní konstrukce,
- papírenský a celulózový průmysl,
- nádrže, výměníky a technologická zařízení z duplexních ocelí.
Duplexní svarový kov
OK Autrod 2209 obsahuje přibližně 22,7 % Cr, 8,5 % Ni a 3,2 % Mo. Vyšší obsah niklu oproti základním duplexním ocelím typu 2205 pomáhá při svařování vytvořit vhodný poměr austenitické a feritické fáze ve svarovém kovu.
Typické feritové číslo drátu je přibližně FN 55, zatímco svarový kov dosahuje přibližně FN 50. Hodnota PRE je přibližně 35.
Klasifikace
| Norma | Klasifikace |
|---|---|
| EN ISO 14343-A | G 22 9 3 N L |
| SFA/AWS A5.9 | ER2209 |
Mechanické vlastnosti svarového kovu
Při použití ochranného plynu 98 % Ar / 2 % O₂ (M13) dosahuje svarový kov následujících typických vlastností:
| Parametr | AWS | EN |
|---|---|---|
| Mez kluzu | 590 MPa | 610 MPa |
| Pevnost v tahu | 785 MPa | 785 MPa |
| Tažnost | 31 % | 32 % |
Vrubová houževnatost
| Teplota | AWS | EN |
|---|---|---|
| −30 °C | 105 J | 95 J |
| −46 °C | 90 J | 90 J |
Typické chemické složení drátu
| Prvek | Obsah |
|---|---|
| Uhlík C | 0,01 % |
| Mangan Mn | 1,5 % |
| Křemík Si | 0,5 % |
| Síra S | 0,002 % |
| Fosfor P | 0,015 % |
| Nikl Ni | 8,5 % |
| Chrom Cr | 22,7 % |
| Molybden Mo | 3,2 % |
| Měď Cu | 0,1 % |
| Dusík N | 0,17 % |
| PRE | 35 |
| FN WRC-92 | 55 |
Typické chemické složení svarového kovu
| Prvek | Obsah |
|---|---|
| Uhlík C | 0,01 % |
| Mangan Mn | 1,6 % |
| Křemík Si | 0,6 % |
| Síra S | 0,01 % |
| Fosfor P | 0,01 % |
| Nikl Ni | 9,0 % |
| Chrom Cr | 23,0 % |
| Molybden Mo | 3,0 % |
| Dusík N | 0,10 % |
| PRE | 35 |
| FN WRC-92 | 50 |
Ochranné plyny
Pro MIG svařování drátem OK Autrod 2209 jsou určeny ochranné plyny skupin M12 a M13 podle EN ISO 14175. Pro uvedené mechanické vlastnosti výrobce používá směs 98 % Ar / 2 % O₂ (M13).
Svařovací parametry
| Průměr drátu | Svařovací proud | Napětí | Rychlost podávání | Výkon odtavení |
|---|---|---|---|---|
| 0,8 mm | 50–140 A | 16–22 V | 3,4–11,0 m/min | 0,8–2,7 kg/h |
| 1,0 mm | 80–190 A | 16–24 V | 2,9–8,4 m/min | 1,1–3,1 kg/h |
| 1,2 mm | 180–280 A | 20–28 V | 4,9–8,5 m/min | 2,6–4,5 kg/h |
| 1,6 mm | 230–350 A | 24–28 V | 3,2–5,5 m/min | 3,0–5,2 kg/h |
Schválení
OK Autrod 2209 disponuje schváleními CE podle EN 13479, UKCA podle EN 13479, DB 43.039.18, DNV pro duplexní oceli a VdTÜV 13039. Konkrétní schválení se mohou lišit podle výrobního závodu.