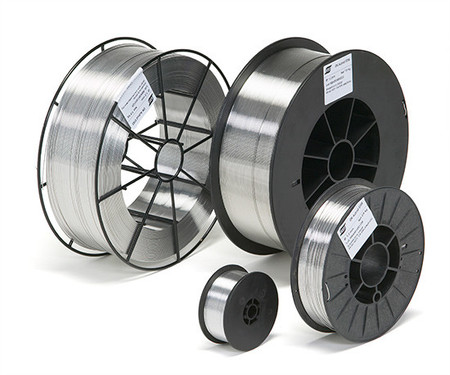
Svařovací drát ESAB OK Autrod 308LSi
Značka: ESAB Vamberk
Svarový kov je austenitický s přibližně 8 % feritu a chemickým složením přibližně 19–20 % Cr a 10 % Ni. Drát je vhodný pro běžné svařování austenitických chromniklových nerezových ocelí.
Použití
OK Autrod 308LSi je vhodný zejména pro:
- svařování austenitických nerezových ocelí typu 18Cr8Ni,
- svařování stabilizovaných nerezových ocelí stejného typu,
- výrobu nerezových konstrukcí a zařízení,
- potrubní a nádržové konstrukce,
- strojírenské a průmyslové aplikace z korozivzdorných ocelí.
Nízký obsah uhlíku ve svarovém kovu je vhodný pro aplikace s požadavkem na dobrou odolnost svarového spoje proti mezikrystalové korozi.
Klasifikace
| Norma | Klasifikace |
|---|---|
| EN ISO 14343-A | G 19 9 L Si |
| SFA/AWS A5.9 | ER308LSi |
| Werkstoffnummer | ~1.4316 |
Typ svarového kovu
OK Autrod 308LSi vytváří austenitický CrNi svarový kov s malým podílem feritu.
| Parametr | Hodnota |
|---|---|
| Struktura | Austenitická |
| Chrom Cr | cca 19–20 % |
| Nikl Ni | cca 10 % |
| Obsah uhlíku | Nízký |
| Obsah křemíku | Zvýšený |
| Feritové číslo | přibližně 6–8 FN |
Mechanické vlastnosti svarového kovu
| Parametr | Typická hodnota |
|---|---|
| Mez kluzu | 420 MPa |
| Pevnost v tahu | 570 MPa |
| Tažnost | 36 % |
| Vrubová houževnatost při +20 °C | 105 J |
| Vrubová houževnatost při −60 °C | 70 J |
| Vrubová houževnatost při −196 °C | 40 J |
Při zkoušení za teploty 350 °C dosahuje svarový kov typické meze kluzu přibližně 370 MPa a pevnosti v tahu 490 MPa.
Typické chemické složení drátu
| Prvek | Obsah |
|---|---|
| Uhlík C | 0,01 % |
| Mangan Mn | 1,8 % |
| Křemík Si | 0,8 % |
| Síra S | 0,012 % |
| Fosfor P | 0,013 % |
| Nikl Ni | 10,0 % |
| Chrom Cr | 20,0 % |
| Molybden Mo | 0,1 % |
| Měď Cu | 0,10 % |
| Dusík N | 0,06 % |
| Niob Nb | 0,02 % |
| FN WRC-92 | 8 |
Typické chemické složení svarového kovu
| Prvek | Obsah |
|---|---|
| Uhlík C | 0,03 % |
| Mangan Mn | 1,8 % |
| Křemík Si | 0,7 % |
| Nikl Ni | 10,0 % |
| Chrom Cr | 19,5 % |
| Molybden Mo | 0,03 % |
| Měď Cu | 0,1 % |
| Dusík N | 0,04 % |
| Niob Nb | 0,01 % |
| FN WRC-92 | 6 |
Ochranné plyny
Pro svařování drátem OK Autrod 308LSi jsou určeny ochranné plyny skupin M12 a M13 podle EN ISO 14175.
| Parametr | Hodnota |
|---|---|
| Proces | MIG / 131 |
| Ochranné plyny | M12 / M13 |
| Polarita | DC+ |
Svařovací parametry
| Průměr drátu | Svařovací proud | Napětí | Rychlost podávání | Produktivita |
|---|---|---|---|---|
| 0,8 mm | 55–160 A | 15–24 V | 4,0–17,0 m/min | 1,0–4,1 kg/h |
| 0,9 mm | 65–220 A | 15–28 V | 3,5–18,0 m/min | 1,1–5,4 kg/h |
| 1,0 mm | 80–240 A | 15–28 V | 4,0–16,0 m/min | 1,5–6,0 kg/h |
| 1,2 mm | 100–300 A | 15–29 V | 3,0–14,0 m/min | 1,6–7,5 kg/h |
| 1,6 mm | 230–375 A | 23–29 V | 5,5–9,0 m/min | 5,2–8,6 kg/h |
Schválení
OK Autrod 308LSi disponuje podle výrobního závodu schváleními BV, CWB, DB, DNV a VdTÜV a splňuje požadavky CE a UKCA podle EN 13479.